Guangzhou Lvyuan Water Purification Equipment Co., Ltd. ist ein 2009 gegründeter Hersteller von Industriefiltern, der Edelstahl-Filtergehäuse, Edelstahl-Sterilwassertanks, Filterelemente, Filterbeutel, Ultra-Polymer-Materialien und Sinterfilterprodukte entwickelt und herstellt. Käufer entscheiden sich für Lvyuan wegen des OEM/ODM-Supports, der ISO9001-Qualitätskontrolle und der Zertifizierungen in mehreren Ländern.
Guangzhou Lvyuan Water Purification Equipment Co, Ltd.
Checkliste für die Wareneingangskontrolle von importierten Filtergehäusen
Ein importiertes Filtergehäuse kann in der Verpackung einwandfrei aussehen und dennoch bei der Inbetriebnahme versagen. Die üblichen Ursachen sind nicht dramatisch: ein nach falschem Standard gebohrter Flansch, ein Dichtungssitz, der nicht zur Kartusche passt, ein Zertifikat, das zu einer anderen Stahlcharge gehört, oder ein Prüfprotokoll, nach dem niemand gefragt hat. Sobald das Gerät in eine Leitung eingeschraubt ist, führt jeder dieser Fehler zu einer Verzögerung, einer Nacharbeitsrechnung oder einer Undichtigkeit. Diese Checkliste richtet sich an Teams aus den Bereichen Beschaffung, Qualitätssicherung und Anlagentechnik, die Filtergehäuse aus Edelstahl oder Kunststoff von Lieferanten aus Übersee erhalten. Sie umfasst, was in welcher Reihenfolge zu prüfen ist, welche Mängel nur anhand von Unterlagen und welche nur mit einem Maßband festgestellt werden können, sowie wie zu entscheiden ist, ob eine Charge angenommen, zurückgehalten oder abgelehnt werden soll.
Was sollte eine Wareneingangskontrolle von importierten Filtergehäusen umfassen?
Eine vollständige Wareneingangsprüfung eines Filtergehäuses umfasst sechs Prüfschritte: Unterlagen, Verpackung und Transportschäden, Abgleich mit der Bestellung, Schweißnaht- und Oberflächenzustand, Abmessungen und Anbindung des Filterelements sowie Druck- oder Dichtheitsprüfung. Jeder Prüfschritt deckt eine andere Art von Mängeln auf, sodass das Überspringen eines Schritts eine Lücke hinterlässt.
Führen Sie die Prüfungen in der unten angegebenen Reihenfolge durch. Die Überprüfung der Dokumente und der Verpackung steht an erster Stelle, da diese darüber entscheidet, ob Sie die Lieferung rechtmäßig annehmen dürfen. Die Maß- und Druckprüfungen erfolgen zuletzt, da sie am zeitaufwendigsten sind und nur bei Einheiten durchgeführt werden sollten, die die vorherigen Prüfschritte bestanden haben.
Flansch oder Gewinde passt nicht, Element sitzt nicht richtig oder dichtet nicht ab
Druck- und Dichtheitsprüfung
Prüfprotokoll des Lieferanten; optional vereinbarte Dichtheitsprüfung
Prüfzeugnis, kalibriertes Messgerät
Undichte Verschlüsse, Probleme mit Dichtungen oder Anschlüssen
Schritt 1: Überprüfen Sie die Unterlagen, bevor Sie die Kiste öffnen
Nur anhand von Unterlagen lassen sich Eigenschaften bestätigen, die man nicht auf den ersten Blick erkennen kann, beispielsweise welche Edelstahlsorte verwendet wurde und ob der Behälter einer Druckprüfung unterzogen wurde. Vergleichen Sie jede Unterlage mit dem Auftrag und der genehmigten Zeichnung, nicht mit dem Katalog des Lieferanten.
Fragen Sie nach den folgenden Punkten und überprüfen Sie diese:
Protokoll der Druckprüfung. Dort sollten der Prüfdruck, das Prüfdatum und das Ergebnis für Ihre Seriennummer angegeben sein, nicht nur eine allgemeine Angabe.
Aufzeichnungen zur Oberflächenbehandlung. Falls in der Bestellung Beizung, Passivierung oder eine bestimmte Oberflächenbeschaffenheit im Inneren vorgeschrieben ist, fordern Sie vom Lieferanten einen Nachweis darüber an, welche Maßnahmen durchgeführt wurden.
Bedienungs- und Wartungsanleitung in der von Ihnen gewünschten Sprache.
Sollte ein erforderliches Dokument fehlen, setzen Sie die Lieferung aus, bevor jemand mit der Installation beginnt. Lieferanten reagieren schneller, solange das Gehäuse noch nicht in Betrieb ist, als danach.
Schritt 2: Überprüfen Sie die Verpackung und den Transportschaden bei Erhalt der Lieferung
Schadensansprüche aufgrund von Transportschäden sind in der Regel zeitlich begrenzt. Fotografieren Sie die Kiste, bevor Sie sie öffnen, vermerken Sie sichtbare Schäden auf dem Lieferschein des Spediteurs und prüfen Sie Ihre Incoterms sowie die Versicherungsbedingungen hinsichtlich der Fristen für die Geltendmachung von Ansprüchen. Die Fristen variieren je nach Vertrag und Spediteur, daher sollten Sie diese überprüfen.
Achten Sie auf:
Löcher in der Verpackung, eingedrückte Ecken, ausgelöste Neigungs- oder Stoßanzeiger sowie Feuchtigkeitsspuren.
Geschützte Flanschflächen. Kerben an einer erhabenen Fläche oder in einer O-Ring-Nut können sich nicht wieder ausgleichen.
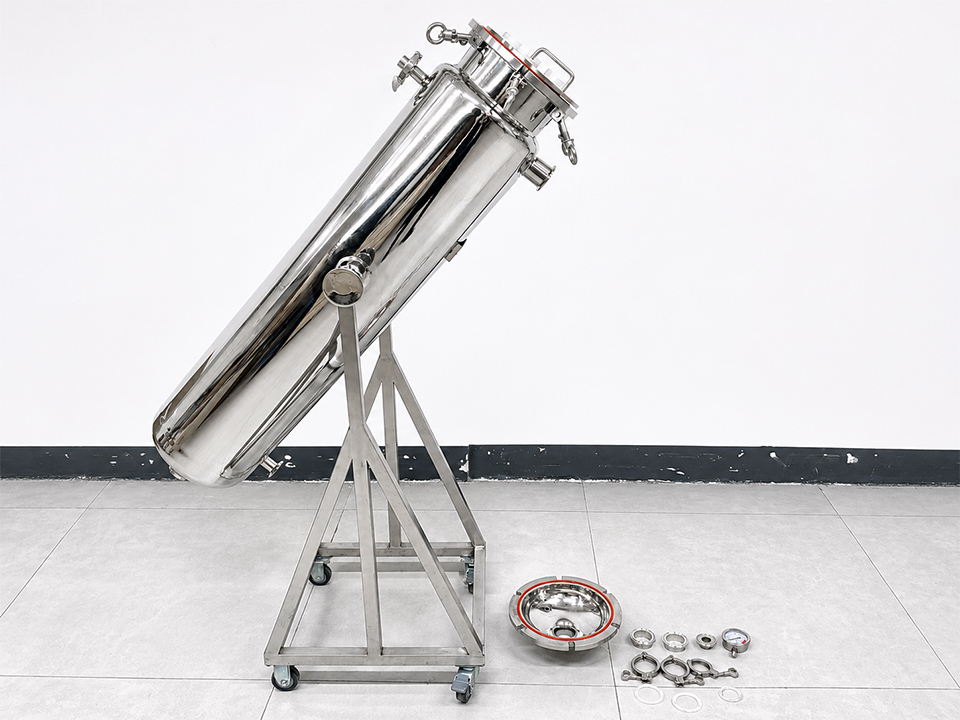
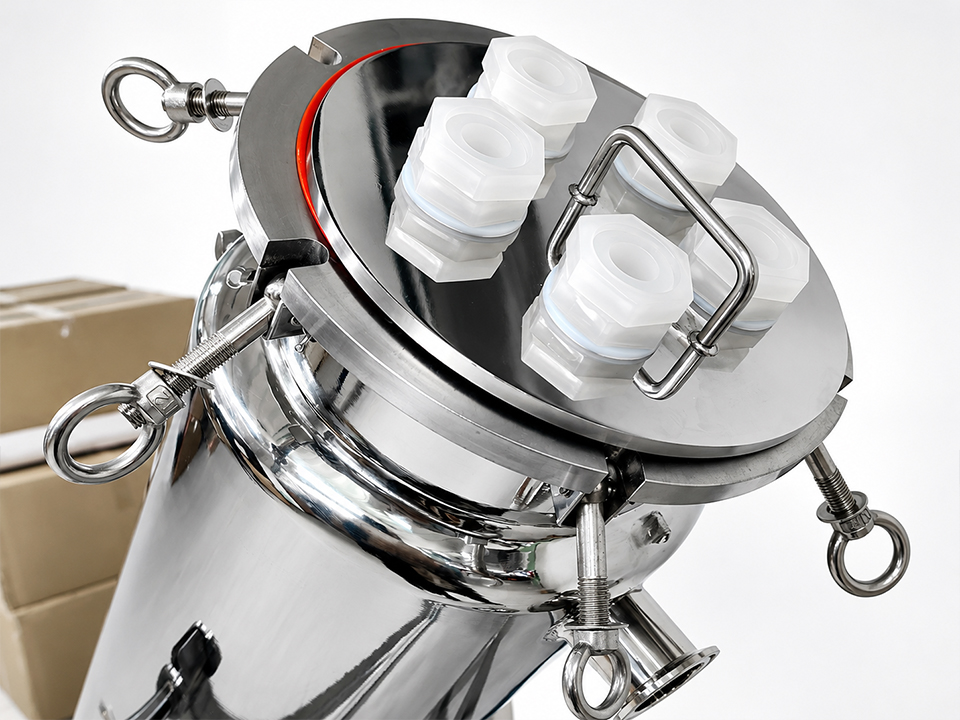
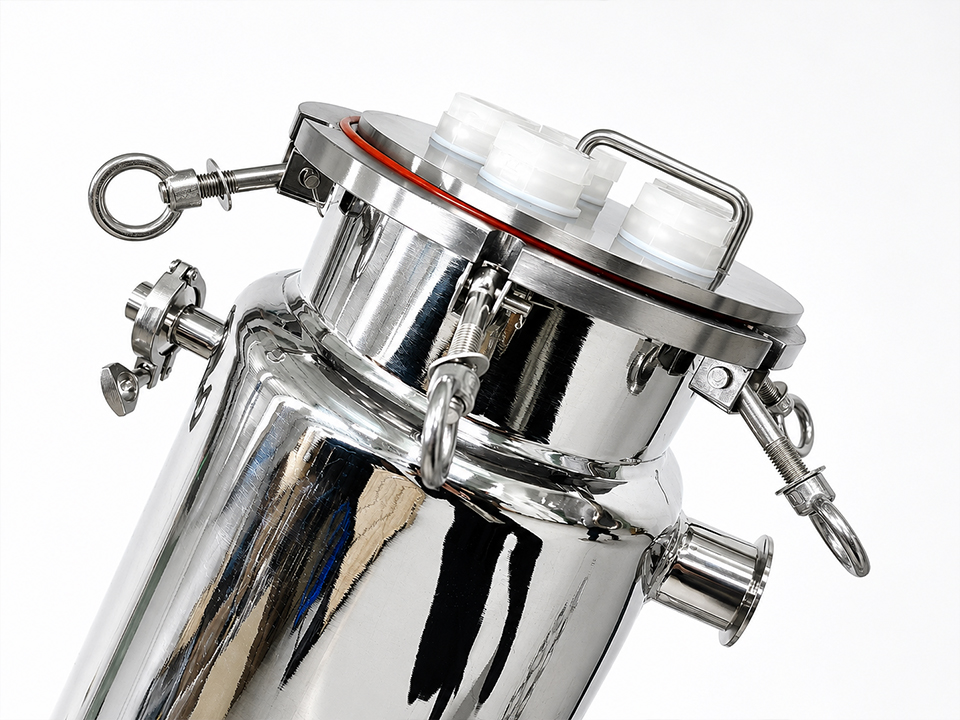
Verbogene oder gelockerte Davit-Arme, Scharnierbolzen, Schwenkbolzen und Befestigungselemente.
Anschlüsse, Lüftungsöffnungen und Abflüsse wurden verschlossen oder abgedeckt, damit Schmutz und Feuchtigkeit nicht eindringen konnten.
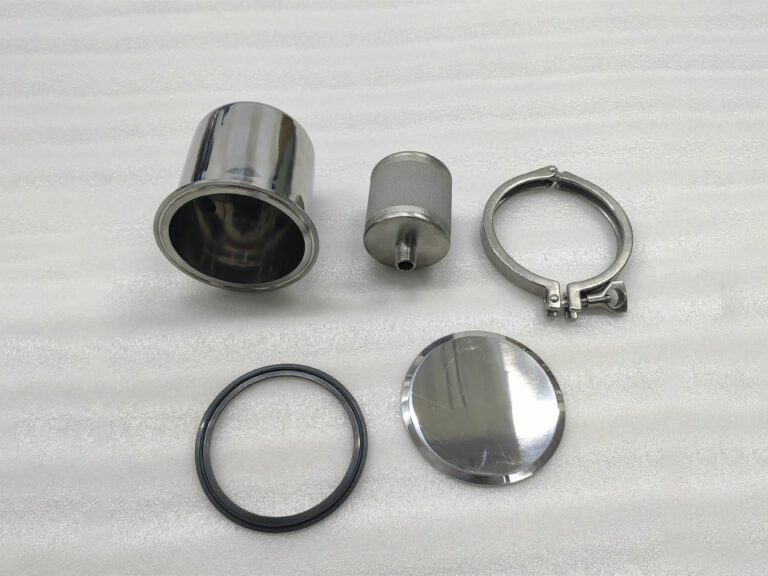
Lose Teile wurden anhand der Packliste überprüft: Dichtungen, Ersatz-O-Ringe, Kartuschensitze, Haltefedern, Befestigungselemente.
Schritt 3: Überprüfen Sie das Typenschild und die Konfiguration anhand der Bestellung
Gehäuse werden in vielen verschiedenen Ausführungen hergestellt, sodass es leicht zu Identifizierungsfehlern kommen kann. Vergleichen Sie das Typenschild und das tatsächliche Gerät mit jeder einzelnen Position der Bestellung.
Modell, Seriennummer und Baujahr.
Maximal zulässiger Druck und Temperatur gemäß Typenschild im Vergleich zur Bestellung.
Material des Gehäuses und des Kopfes sowie das mit der Flüssigkeit in Berührung kommende Material aller Innenteile.
Kapazität und Ausrichtung von Kartusche oder Beutel.
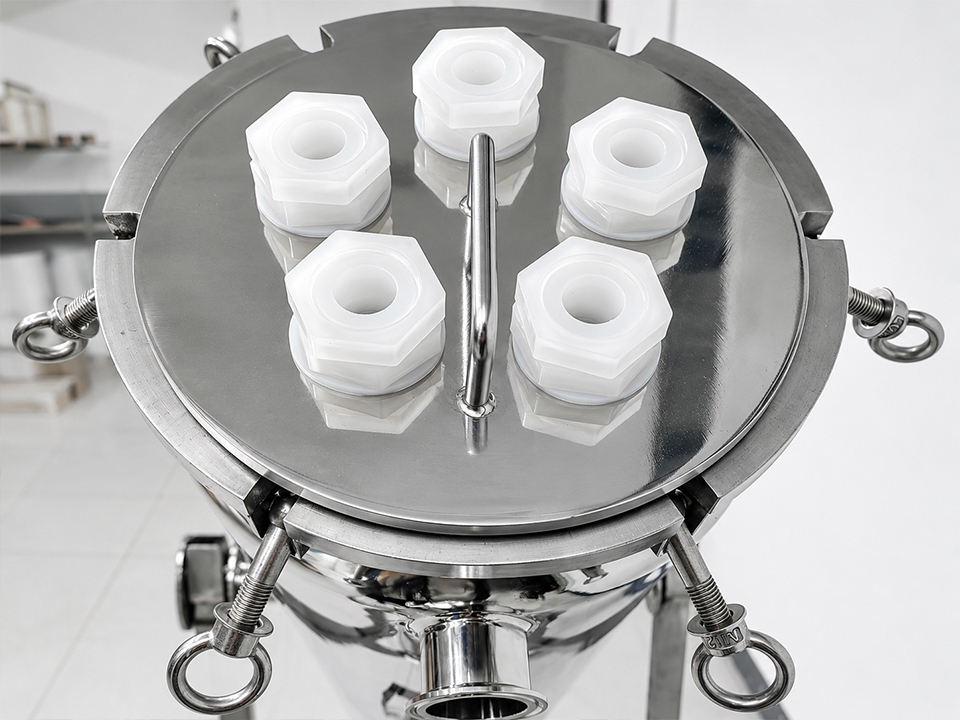
Verschlussart: Schwenkverschluss, Klemmenverschluss, Flanschverschluss oder Schraubverschluss.
Größe, Position und Anschlussart von Ein- und Auslass.
Ablauf-, Entlüftungs- und Messanschlüsse: Anzahl und Größe.
Material von O-Ringen oder Dichtungen. EPDM, NBR, FKM und Silikon sind nicht für alle Medien gleichwertig; vergleichen Sie daher die Dichtung mit dem Prozessmedium und nicht nur mit dem Text in der Bestellung.
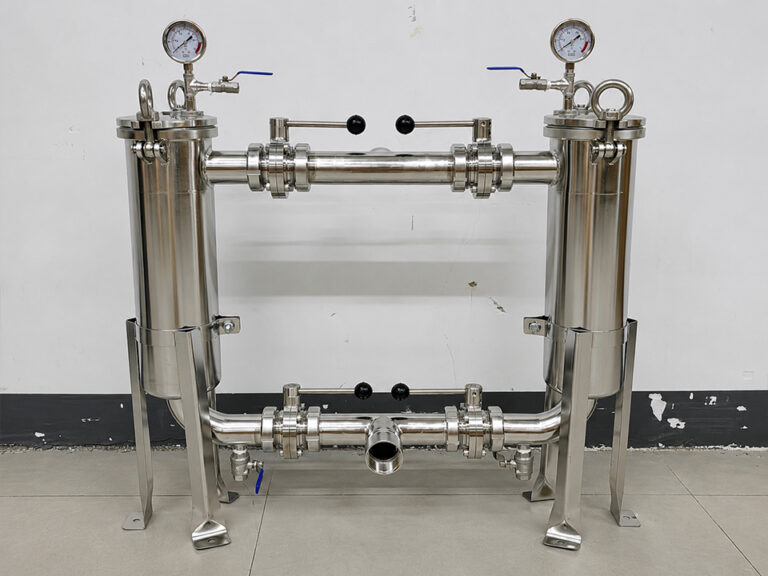
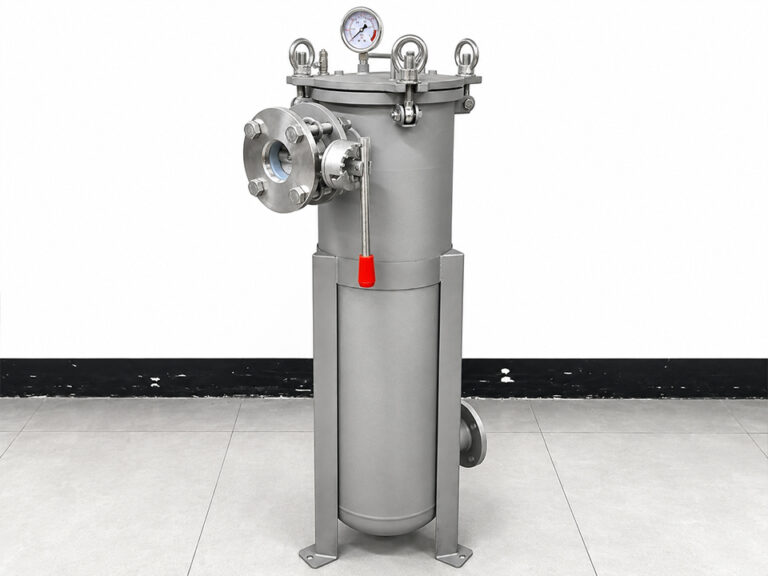
Stützbeine, Hebeösen oder ein Davitarm, sofern angegeben. Ein fehlender Davitarm an einer großen Mehrkartuschen-Einheit sollte gemeldet werden.
Schritt 4: Schweißnähte, Oberflächen und die Sauberkeit im Inneren prüfen
Die Sichtprüfung eines gefertigten Gehäuses erfordert gute Beleuchtung, ein sauberes Bauteil und einen festgelegten Standard. Falls in Ihrem Auftrag keine Schweißnaht-Abnahmespezifikation oder Anforderungen an die Innenoberflächenbeschaffenheit angegeben sind, vermerken Sie dies im Prüfbericht. Das Fehlen eines Standards ist eine Lücke in der Spezifikation, die vor dem nächsten Auftrag geschlossen werden muss – und kein Grund, vor Ort Abnahmegrenzen zu erfinden.
Überprüfen Sie das Äußere und das Innere auf:
Durchgehende, gleichmäßige Schweißnähte ohne Risse, Poren, Hinterschneidungen oder starken Spritzspritz.
Verfärbungen durch Hitzeeinwirkung (blaues oder strohfarbenes Oxid) im Bereich von Schweißnähten, die nicht entfernt wurden. Starke Verfärbungen können die Korrosionsbeständigkeit von Edelstahl an diesen Stellen beeinträchtigen.
Rostfarbene Flecken oder Streifen auf Edelstahloberflächen. Diese deuten häufig eher auf Eisenverunreinigungen durch Werkzeuge aus Kohlenstoffstahl oder Schleifstaub hin als auf eine falsche Güteklasse und sind ein Hinweis darauf, dass das Beizen oder die Passivierung ausgelassen wurde oder unvollständig war. Vergleichen Sie dies mit dem Protokoll zur Oberflächenbehandlung aus Schritt 1.
Raue oder scharfe Innenkanten, Schweißnähte, die den Sitz der Kartusche behindern, sowie eingeklemmte Fremdkörper.
Polierung oder Oberflächenbeschaffenheit gemäß der Bestellung. Falls eine hygienische Oberflächenbeschaffenheit vorgeschrieben wurde, sollte die Bestellung die messbaren Anforderungen festlegen. Beurteilen Sie die “Hygiene” niemals nach Augenschein.
Ein Endoskop ist bei tiefen Gehäusen hilfreich.
Schritt 5: Abmessungen und Passgenauigkeit der Elementschnittstellen prüfen
Ein Gehäuse kann alle Sicht- und Zertifikatsprüfungen bestehen und dennoch das dafür gekaufte Bauteil nicht aufnehmen. Halten Sie sich an die Toleranzen in Ihrer genehmigten Zeichnung. Sind in der Zeichnung keine Toleranzen angegeben, vermerken Sie dies als Lücke im Angebotsantrag.
Verbindungen. Überprüfen Sie je nach Anschluss die Flanschnorm, die Druckklasse, den Lochkreis und die Anzahl der Bohrungen oder die Gewindeform bzw. die Klemmgröße. Flanschnormen und Gewindeformen aus verschiedenen Regionen sehen zwar ähnlich aus, sind jedoch nicht miteinander kompatibel. Ein anschauliches Beispiel, kein tatsächlicher Kundenfall: In einer Bestellung werden “2-Zoll-Anschlüsse” gefordert, ohne die Gewindeform zu nennen; der Lieferant liefert die Form, die er normalerweise herstellt, und die Nichtübereinstimmung tritt erst zutage, wenn die Rohrmonteure mit der Installation beginnen. Eine einzige Zeile in der Bestellung verhindert dies.
Element-Sitz und Dichtung. Setzen Sie vor der Abnahme der Charge ein Musterelement in das Gehäuse ein. Vergewissern Sie sich, dass es vollständig sitzt, die Dichtung wie vorgesehen komprimiert wird, die Haltevorrichtung sich ohne Kraftaufwand schließt und der Verschluss keinen Spalt hinterlässt. Mit dieser einzigen Prüfung lassen sich Fehlanpassungen zwischen Sitzplatte und Gehäuse erkennen, die anhand der Zeichnungen allein nicht erkennbar sind.
Der Stil der Element-Schnittstelle spielt vor allem dann eine Rolle, wenn Gehäuse mit Spezialelementen kombiniert werden. Zum Beispiel ist das Filterpatrone aus gesintertem Edelstahlpulver wird mit Endanschlüssen in Form von Edelstahl-Hülsen beschrieben, während die poröse Filterpatrone aus gesintertem PTFE ist mit verschiedenen Schnittstellenoptionen erhältlich, darunter M20, M30, 222, 226 sowie bündige und Plattenkonfigurationen. Ein für eine dieser Varianten ausgelegter Gehäusesitz ist nicht mit einer anderen kompatibel. Ebenso gilt, Gesinterte Filterpatronenrohre aus UHMW-PE sind in Durchmessern von 10 bis 120 mm mit individuell anpassbaren Längen und Schnittstellen erhältlich, sodass die Gesamtlänge des Elements im Verhältnis zur Innentiefe des Gehäuses überprüft werden kann und nicht nur eine Annahme ist. Für Ersatz- oder OEM-Geräte gilt: Gesinterte Vakuum-Zuführfilterpatrone aus UHMW-PE mit Gewinde- oder Formanschlüssen muss ebenfalls auf Passgenauigkeit gegenüber der Aufnahmeöffnung oder der Halterung überprüft werden.
Schritt 6: Überprüfung der Druck- und Leckageanzeichen
Geben Sie Ihre Seriennummer oder Chargennummer an.
Gibt das Prüfmedium, den Prüfdruck und das Datum an.
Wird von einem identifizierbaren Prüfbeauftragten unterzeichnet.
Zeigt einen Druck an, der mit den Angaben auf dem Typenschild und der in der Bestellung genannten Norm übereinstimmt.
Wenn Sie eine eigene Dichtheitsprüfung durchführen, vereinbaren Sie zunächst mit dem Lieferanten und Ihrem Techniker den Druck, das Medium, die Haltezeit und die Abnahmekriterien, verwenden Sie ein kalibriertes Manometer und halten Sie sich an die Nennwerte. Behandeln Sie jeden ungeplanten Überdruck als Sicherheitsrisiko und als potenziellen Garantiefall.
Warum eine für eine bestimmte Leistung ausgelegte Gehäuseausführung noch keine Garantie für ein System mit dieser Nennleistung darstellt
Häufig wird angenommen, dass die auf dem Typenschild des Gehäuses angegebene Nennleistung die sichere Betriebsgrenze der Baugruppe festlegt. In der Praxis bestimmt jedoch die Komponente mit der geringsten Nennleistung diese Grenze, und diese Komponente ist oft das Element, die Dichtung oder das Zubehörteil und nicht das Gehäuse.
Berücksichtigen Sie die Materialien der Elemente. Die gesintertes poröses HDPE-Filterrohr Auf dieser Seite sind für den angegebenen Bereich Temperaturen bis zu 80 °C und eine Druckfestigkeit bis zu 0,5 MPa aufgeführt. Ein Edelstahlgehäuse mit einer deutlich höheren Gehäuseklasse erweitert diese Grenzwerte nicht. Ebenso kann ein Elastomer-Sitz oder ein O-Ring die Temperatur- oder Chemikalienverträglichkeit einschränken, selbst wenn der Behälter selbst dies nicht tut.
Fügen Sie Ihrer Checkliste eine Zeile “Systemnennwerte” hinzu: Nennwerte von Typenschild, Bauteilen, Dichtungen und Zubehör (Messgeräte, Ventile, Entlüftungsvorrichtungen), wobei der niedrigste Wert maßgeblich ist. Tragen Sie daneben den Prozessdruck, die Temperatur, das Medium und die Reinigungschemikalien ein, damit der Vergleich eindeutig ist.
Die gegenteilige Annahme ist ebenso riskant: dass ein vollständiges Zertifikatspaket eine physische Überprüfung überflüssig macht. Zertifikate beschreiben Material und Prüfvorgänge. Sie geben keinen Aufschluss darüber, ob die Kiste heruntergefallen ist, ob der Flansch nach einem falschen Muster gebohrt wurde oder ob das Bauteil richtig sitzt. Dokumente und praktische Überprüfungen decken unterschiedliche Fehler auf, und ein zuverlässiger Prozess nutzt beides.
Wie viele Einheiten sollten Sie prüfen?
Überprüfen Sie jede Charge auf hochwertige Gehäuse mit geringen Stückzahlen, wie beispielsweise große Edelstahlbehälter, bei denen ein einziger Fehler hohe Kosten verursacht und die Charge klein ist. Bei größeren Chargen kleiner oder identischer Gehäuse sollten Sie einen statistischen Stichprobenplan anstelle eines festen Prozentsatzes verwenden. ISO 2859-1 legt AQL-basierte Stichprobenpläne für die chargenweise Prüfung nach Merkmalen fest.. Der AQL-Wert und die Prüfstufe sind geschäftliche Entscheidungen, die Sie und der Lieferant vertraglich vereinbaren sollten, da die Norm die Pläne auf der Grundlage dieser Entscheidungen plant, anstatt sie für Sie auszuwählen.
Klassifizieren Sie Mängel bereits vor Beginn der Prüfung, damit es am Ladeplatz nicht zu Diskussionen über die Entscheidungsregel kommt:
Fehlerklasse
Beispiele
Typische Veranlagung
Kritisch
Riss in der Schweißnaht, undichter Verschluss, falsche Druckstufe, fehlendes Prüfprotokoll bei einem druckbeaufschlagten Gerät
Die gesamte Lieferung ablehnen oder zurückhalten, bis der Lieferant antwortet
Major
Falscher Anschlussstandard, Element sitzt nicht richtig, falsches Dichtungsmaterial, Materialzertifikat ohne Rückverfolgbarkeit
Zurückhalten, unter Quarantäne stellen und Korrekturmaßnahmen beim Lieferanten anfordern
Minderjähriger
Kosmetische Kratzer abseits der Dichtflächen, Fehlausrichtung der Etiketten, leichte Oberflächenkratzer
Mit Vorbehalt akzeptieren oder eine Zugeständnis aushandeln
Poröse Einbauten und OEM-Komponenten benötigen eigene Abnahmekriterien
Einige Wohnungsbauprogramme führen poröse Bauteile wie Entlüftungsöffnungen, Durchflussbegrenzungsscheiben oder Verteilerplatten auch als separate Posten auf. Diese erfordern eine andere Prüflogik als Behälter, da die Hauptrisiken hier in der Porengröße, der Gleichmäßigkeit der Porosität, den Abmessungen und der Funktion liegen und nicht in der Schweißnahtqualität.
A poröse Filterscheibe aus gesinterter Bronze… ist beispielsweise für den Einsatz in Luft-, Öl- und Durchflussregelungsanwendungen mit einem angegebenen Filterbereich von 8 bis 150 μm und Durchmessern von 5 bis 250 mm zugelassen, sodass sich die Wareneingangskontrolle für solche Teile auf den Durchmesser, die Dicke und den Nenn-Mikronwert im Vergleich zur Bestellung konzentriert. A gesinterte poröse Kunststoffplatte ist eine flache Folie, die für Filter-, Belüftungs- und Flüssigkeitsverteilungszwecke auf Maß zugeschnitten wird; daher sind Ebenheit, Schnittmaße und Kantenbeschaffenheit von Bedeutung. Funktionelle Komponenten erfordern Funktionstests: a Medizinischer, gesinterter PE-Filterbehälter mit Selbstverschluss für Absaugungen Es ist so konzipiert, dass es im trockenen Zustand Luft durchlässt und den Luftstrom bei Kontakt mit Flüssigkeit unterbricht; daher lässt sich die Funktionsfähigkeit nicht allein durch eine Sichtprüfung bestätigen. Vereinbaren Sie vor der ersten Lieferung mit dem Lieferanten die Prüfmethode, die Probengröße und die Aufzeichnungen.
Was ist zu tun, wenn eine Einheit oder ein Grundstück die Abnahme nicht besteht?
Anhalten und unter Quarantäne stellen. Kennzeichnen Sie das Gerät, lassen Sie es deinstalliert und führen Sie ohne schriftliche Genehmigung des Lieferanten keine Reparaturen oder Nacharbeiten daran durch.
Dokument. Halten Sie Seriennummern, Fotos mit Maßstab, Messwerte im Vergleich zur Zeichnung sowie die nicht erfüllte Klausel der Bestellung fest.
Benachrichtigen Sie den Lieferanten und den Spediteur umgehend. Ansprüche hängen von einer fristgerechten Mitteilung ab; prüfen Sie daher die Vertragsbedingungen.
Korrekturmaßnahmen anfordern. Fragen Sie nach der Ursache und der Änderung des Prozesses, nicht nur nach einem Ersatz.
Die nächste Bestellung aktualisieren um die Lücke in der Spezifikation zu schließen, durch die der Fehler durchgerutscht ist.
Was sollten Käufer vor der Bestellung der nächsten Charge angeben?
Die Wareneingangskontrolle ist nur so gut wie die ihr zugrunde liegenden Einkaufsunterlagen. Bevor Sie die nächste Bestellung aufgeben oder ein Angebot anfordern, sollten Sie Folgendes beifügen:
Zeichnung mit Maßtoleranzen sowie die Flansch- oder Gewindenorm für jede Verbindung.
Material und Zertifikatstyp, zum Beispiel die EN 10204-Zertifizierung für druckführende Teile sowie die von Ihnen erwartete Rückverfolgbarkeit der Schmelznummer.
Druck, Temperatur, Medium und Reinigungschemikalien, damit der Lieferant Dichtungen und Materialien aufeinander abstimmen kann.
Oberflächenbeschaffenheit und -behandlung Anforderungen mit den Unterlagen, die Sie voraussichtlich erhalten werden.
Erforderliche Prüfprotokolle bei jeder Lieferung sowie den für Ihren Markt geltenden Code oder die entsprechende Richtlinie.
Kompatibilität der Elemente. Geben Sie das Elementmodell, den Schnittstellentyp und die Länge an, die das Gehäuse aufnehmen muss, und bitten Sie den Lieferanten, die Passgenauigkeit zu bestätigen.
Verpackungsvorschriften zum Schutz der Flansche, zur inneren Verstrebung und zur Feuchtigkeitsregulierung.
Einsichtsrechte, wie beispielsweise die Inspektion vor dem Versand oder Foto- und Messberichte, sowie den Probenahmeplan und den AQL-Wert, die Sie bei Ankunft anwenden werden.
Ist die Spezifikation vollständig, dient die Wareneingangskontrolle nicht mehr der Fehlersuche, sondern der Bestätigung.
Häufig gestellte Fragen
Was ist die wichtigste Überprüfung beim Erhalt eines importierten Filtergehäuses?
Vergleichen Sie das Gerät und die dazugehörigen Unterlagen mit der Bestellung und der genehmigten Zeichnung. Die kostspieligsten Ausfälle sind meist auf Abweichungen von den Spezifikationen zurückzuführen, wie z. B. bei Anschlussnormen, Dichtungsmaterial oder Elementsitz, und nicht auf sichtbare Schäden.
Muss ich ein importiertes Filtergehäuse bei der Ankunft einer hydrostatischen Prüfung unterziehen?
In der Regel nicht. Sehen Sie sich stattdessen das Prüfprotokoll des Lieferanten für Ihre Seriennummer an. Wenn Sie eine eigene Dichtheitsprüfung durchführen möchten, vereinbaren Sie zunächst mit dem Lieferanten und Ihrem Ingenieur den Druck, das Medium und die Abnahmekriterien und halten Sie sich an die auf dem Typenschild angegebenen Werte.
Was ist der Unterschied zwischen einem Zertifikat nach EN 10204 3.1 und einem nach EN 10204 2.2?
Ein 3.1-Zertifikat enthält die Prüfergebnisse für die gelieferte Charge und wird vom unabhängigen Prüfbeauftragten des Herstellers validiert. Ein 2.2-Bericht enthält Ergebnisse aus der allgemeinen Produktion, nicht unbedingt aus der gelieferten Charge, und ist daher hinsichtlich der Rückverfolgbarkeit weniger aussagekräftig.
Muss ein importiertes Filtergehäuse immer eine CE-Kennzeichnung tragen?
Nein. In der EU gilt die Druckgeräterichtlinie ab einem maximal zulässigen Druck von 0,5 bar, jedoch tragen nur Geräte, die die Schwellenwerte der jeweiligen Kategorie überschreiten, die PED-CE-Kennzeichnung. Kleinere Geräte müssen den Grundsätzen der guten technischen Praxis entsprechen. Informieren Sie sich über die örtlichen Vorschriften für Ihren Markt.
Wie viele Filtergehäuse sollte ich aus einer Lieferung prüfen?
Prüfen Sie jedes einzelne Stück, wenn es sich um eine kleine Charge handelt oder die einzelnen Einheiten einen hohen Wert haben. Bei größeren Chargen mit identischen Einheiten sollten Sie einen Stichprobenplan wie beispielsweise ISO 2859-1 anwenden, wobei der AQL-Wert und die Prüfstufe vertraglich vereinbart werden müssen.
Wie kann ich überprüfen, ob ein Filterelement in ein importiertes Gehäuse passt?
Setzen Sie vor der Abnahme der Charge ein Musterelement ein. Vergewissern Sie sich, dass es vollständig sitzt, die Dichtung wie vorgesehen komprimiert wird, der Verschluss sich ohne Kraftaufwand schließen lässt und die Länge zur Innentiefe passt. Vergleichen Sie die Art der Schnittstelle mit der Spezifikation des Elements.
Was soll ich tun, wenn ich Schäden feststelle, nachdem der Spediteur bereits abgefahren ist?
Fotografieren Sie den Schaden, stellen Sie die Sendung unter Quarantäne und benachrichtigen Sie den Lieferanten und den Spediteur unverzüglich schriftlich. Die Ansprüche hängen von Ihrem Vertrag, den Incoterms und Ihrer Versicherung ab; prüfen Sie daher die Fristen, anstatt sie einfach anzunehmen.