Guangzhou Lvyuan Water Purification Equipment Co., Ltd. ist ein 2009 gegründeter Hersteller von Industriefiltern, der Edelstahl-Filtergehäuse, Edelstahl-Sterilwassertanks, Filterelemente, Filterbeutel, Ultra-Polymer-Materialien und Sinterfilterprodukte entwickelt und herstellt. Käufer entscheiden sich für Lvyuan wegen des OEM/ODM-Supports, der ISO9001-Qualitätskontrolle und der Zertifizierungen in mehreren Ländern.
Guangzhou Lvyuan Water Purification Equipment Co, Ltd.
Leitfaden zur Checkliste für die Eingangskontrolle von Filtergehäusen für Großmengen
Eine Großbestellung von Filtergehäusen aus Edelstahl kann auf den Fotos zwar gut aussehen, aber dennoch Probleme verursachen. Häufige Probleme sind beispielsweise ein Gewindenorm, der nicht zu Ihrer Rohrleitung passt, eine Kartusche, die nicht richtig sitzt, oder ein nicht spezifiziertes Dichtungsmaterial. Weitere Probleme sind raue Innennähte oder ein Werkszeugnis, das sich keinem Teil im Karton zuordnen lässt. Bei der Wareneingangskontrolle (IQC) können Sie diese Probleme erkennen, solange der Lieferant die Ware noch ersetzen, nachbearbeiten oder gutschreiben kann. Dieser Leitfaden bietet Einkäufern, Qualitätsteams und OEM-Ingenieuren eine praktische Checkliste. Er behandelt, was vor dem Eintreffen der Lieferung vorzubereiten ist, welche Prüfungen bei der Ankunft durchzuführen sind, wie eine Großcharge zu beproben ist und was in die Bestellung aufgenommen werden sollte, damit die Ergebnisse im Streitfall Bestand haben.
Was sollte die Wareneingangskontrolle von Filtergehäusen umfassen?
Bei der Wareneingangskontrolle von Filtergehäusen sollten sechs Punkte in dieser Reihenfolge überprüft werden:
Die Lieferung stimmt mit der Bestellung und den Begleitpapieren überein.
Das Material entspricht Ihrer Angabe.
Schweißnähte und Oberflächen sind in Ordnung.
Maße und Anschlüsse sind auf Ihr System abgestimmt.
Dichtungen und Verschlüsse funktionieren.
Die Geräte haben den Transport unbeschadet überstanden.
Darüber hinaus wird eine stichprobenartige Dichtheitsprüfung durchgeführt, deren Druck gemäß Ihrer genehmigten Spezifikation festgelegt wird.
Die Reihenfolge ist entscheidend, da die Prüfungen umso langsamer und teurer werden, je weiter man in der Liste nach unten kommt. Ein falsches Etikett lässt sich innerhalb von Sekunden finden. Ein Schweißfehler erfordert Licht und ein geschultes Auge. Eine Dichtheitsprüfung erfordert Ausrüstung und Zeit. Wenn man zuerst die kostengünstigen Prüfungen durchführt, kann man bereits eine große Menge aussortieren oder unter Quarantäne stellen, bevor man Aufwand für die teuren Prüfungen aufwendet.
Legen Sie die Abnahme-Grundlage fest, bevor die Lieferung eintrifft
Prüfer können nur das beanstanden, was im Vertrag als Mangel definiert ist. Vier Punkte sollten vor der Ankunft der Ware geklärt sein.
Eine genehmigte Zeichnung oder ein genehmigtes Lastenheft. Darin sollten das Modell, die Werkstoffgüten für jedes Bauteil, die Art und Größe der Verbindung, die Art des Verschlusses, die Oberflächenbeschaffenheit sowie der Nenn-Druck und die Nenntemperatur angegeben sein. Sofern der Lieferant Nennwerte angibt, wie beispielsweise die im mobiler Filterwagen aus Edelstahl Auf dieser Seite sind diese Angaben jedoch mit Einschränkungen verbunden. Der Wortlaut des Lieferanten auf dieser Seite knüpft sie an die Kartusche, die Dichtung und die Betriebsbedingungen. In Ihren Abnahmekriterien sollten Sie die genauen Bedingungen angeben, die Sie benötigen.
Ein Muster in Gold oder ein freigegebener Erstmuster. Bewahren Sie ein Exemplar mit Fotos als physische Referenz für Oberflächenbeschaffenheit, Schweißnahtaussehen und Passgenauigkeit auf. Begriffe wie “poliert” und “gute Schweißnaht” sind subjektiv, solange sie nicht anhand eines Musters definiert werden.
Eine Fehlerklassifizierung. Ordne die Fehler in drei Gruppen ein:
Kritisch: falsches Material, Undichtigkeit, falsche Verbindung, ein Bauteil, das nicht richtig sitzt.
Jede Klasse hat ihre eigenen Regeln. Ein einziger schwerwiegender Mangel kann bereits zum Ausschluss führen, während geringfügige optische Mängel bis zu einem gewissen Grad toleriert werden können.
Ein Probenahmeplan. Das weit verbreitete Rahmenwerk ist ISO 2859-1. Zusammenfassung der Norm ISO 2859-1:2026 durch das BSI beschreibt AQL-basierte Einzel-, Doppel- und Mehrfach-Stichprobenpläne für die chargenweise Prüfung. Außerdem behandelt sie Regeln für den Wechsel zwischen normaler, verschärfter, reduzierter und chargenüberspringender Prüfung. In derselben Zusammenfassung wird darauf hingewiesen, dass die AQL-Stichprobenprüfung die Abhängigkeit von kostspieligen 100-prozentigen Prüfungen verringert. Die Norm liefert die statistische Struktur. Sie entscheiden weiterhin selbst, welche Merkmale als kritisch gelten und welche AQL-Stufen Ihrem Risiko entsprechen.
Ein risikogewichteter Ansatz ist besser, als alles einzeln zu überprüfen
Häufig wird angenommen, dass es am sichersten ist, jedes einzelne Produkt auf jedes Merkmal zu prüfen. In der Praxis geht dies jedoch meist nach hinten los. Die Prüfer werden müde, die Gründlichkeit der Prüfungen lässt nach, und die zeitaufwändigen Prüfungen (Dichtheitsprüfungen, Materialprüfungen) werden zu Engpässen, die unter dem Lieferdruck oft übersprungen werden.
Eine bessere Vorgehensweise besteht darin, den Umfang der Prüfung daran auszurichten, wie kostspielig und wie leicht erkennbar der jeweilige Fehler ist:
Überprüfen Sie 100 % der schnellen Funktionen mit weitreichenden Auswirkungen. Beispiele hierfür sind Anschlussart und -größe, Typenschild und Modell, Anschlusskappen sowie sichtbare Transportschäden.
Testen Sie die langsamen oder zerstörerischen Prüfungen. Beispiele hierfür sind PMI, interne Schweißnahtprüfung, Maßprüfung und Druckprüfung.
Nach jedem Ausfall sind die Stichprobenkontrollen zu verschärfen. Lassen Sie die Anspannung erst nach mehreren fehlerfreien Chargen nach, gemäß der Umschaltlogik in ISO 2859-1.
Dies gilt, wenn Sie einen zuverlässigen Lieferanten haben und die Gehäuse nicht sicherheitskritisch sind. Bei Erstbestellungen, neuen Konstruktionen, gefährlichen Medien oder regulierten hygienischen Anwendungen sollten Sie die Stichprobenhäufigkeit erhöhen und die Bezeugung durch Dritte in Betracht ziehen.
Ein einwandfreier Bericht über die Inspektion vor dem Versand ersetzt ebenfalls nicht die Wareneingangskontrolle. Der Bericht über die Inspektion vor dem Versand beschreibt die Charge im Werk. Die Eingangskontrolle (IQC) überprüft nach dem Transport, ob die tatsächlich gelieferte Ware Ihren spezifischen Rohrleitungs- und Prozessanforderungen entspricht.
Checkliste für die Wareneingangskontrolle nach Phasen
Die folgende Tabelle dient als Arbeitsvorlage. Passen Sie die Methoden und Ablehnungskriterien an Ihre Zeichnung und Ihr Risikoniveau an.
Bühne
Was ist zu überprüfen?
Typisches Verfahren
Häufige Gründe für eine Ablehnung
1. Unterlagen und Kennzeichnung
Bestellnummer, Modell, Menge, Chargen- oder Seriennummern, Zertifikate, Rückverfolgbarkeit
Vergleichen Sie die Packliste, Etiketten und Zertifikate mit der Bestellung
Das Zertifikat kann nicht mit dem Los verknüpft werden; Etikett oder Modell stimmen nicht überein
2. Materialidentität
Qualitätsklasse von Gehäuse, Kopf, Korb oder Netz, Klemmen, Befestigungselementen
Prüfung des Zertifikats, stichprobenartige PMI-Prüfung, Labortest im Streitfall
In einem als 316L bezeichneten Bauteil fehlt Molybdän; das Zertifikat stimmt nicht mit der Kennzeichnung überein
3. Schweißnähte und Oberflächen
Schweißnahtkontinuität, Spritzer, Erwärmungsverfärbung, Kratzer, Gleichmäßigkeit der Politur, innere Spalten
Sichtprüfung bei guter Beleuchtung; Endoskop oder Spiegel zur Untersuchung der Innenflächen
EN 10204 legt Standardtypen von Prüfunterlagen für Metallprodukte fest. Gemäß dieser Katalogübersicht wird ein Zertifikat vom Typ 3.1 vom Hersteller ausgestellt und von einem autorisierten, von der Produktion unabhängigen Prüfbeauftragten validiert. Ein Zertifikat vom Typ 3.2 wird zudem vom Prüfer des Käufers oder einer gemäß den behördlichen Vorschriften benannten Person unterzeichnet.
Wenn Sie ein Zertifikat nach 3.1 oder 3.2 benötigen, vermerken Sie dies bitte in der Bestellung. Prüfen Sie anschließend, was genau damit abgedeckt ist. Ein Werkstoffzertifikat bezieht sich auf eine Werkstoffcharge oder ein Los, nicht auf das fertige Gehäuse. Fragen Sie nach, ob die Chargennummer bis zum Gehäusekörper, zum Deckel und zum Korb zurückverfolgt werden kann. Bei Standardgehäusen ist eine Rückverfolgbarkeit auf Los-Ebene oft das, was Sie realistisch erwarten können. Für kritische Anwendungen sollten Sie eine Kennzeichnung auf Teilebene verlangen.
Materialprüfung: Was PMI nachweisen kann und was nicht
Die Angabe von 304 oder 316L ist einfach. Dies bei einem gelieferten Gerät nachzuweisen, erfordert mehr Sorgfalt.
Ein Magnettest liefert keine aussagekräftigen Ergebnisse. Austenitische Edelstähle können nach der Kaltverformung leicht magnetisch werden, und mit einem Magneten lässt sich kein Unterschied zwischen 304 und 316L feststellen.
Ein tragbares RFA-PMI-Gerät eignet sich gut zur Vorabprüfung. Es kann Molybdän nachweisen, wodurch sich Stahl der Güteklasse 316 von Stahl der Güteklasse 304 unterscheiden lässt.
PMI kann das “L” in der Regel nicht bestätigen. Handheld-RFA-Geräte können in der Regel keinen Kohlenstoff messen, daher muss der kohlenstoffarme Status anhand des Werkszertifikats oder einer Laboruntersuchung festgestellt werden.
Testen Sie die richtigen Teile. Die Gehäuse bestehen häufig aus 316L, während Körbe, Klemmen, Schrauben und Armaturen aus unterschiedlichen Werkstoffen bestehen. Geben Sie an, welche Komponenten welche Werkstoffsorte erfordern, und prüfen Sie jedes einzelne Teil.
Prüfung von Schweißnähten, Oberflächen und Passivierung
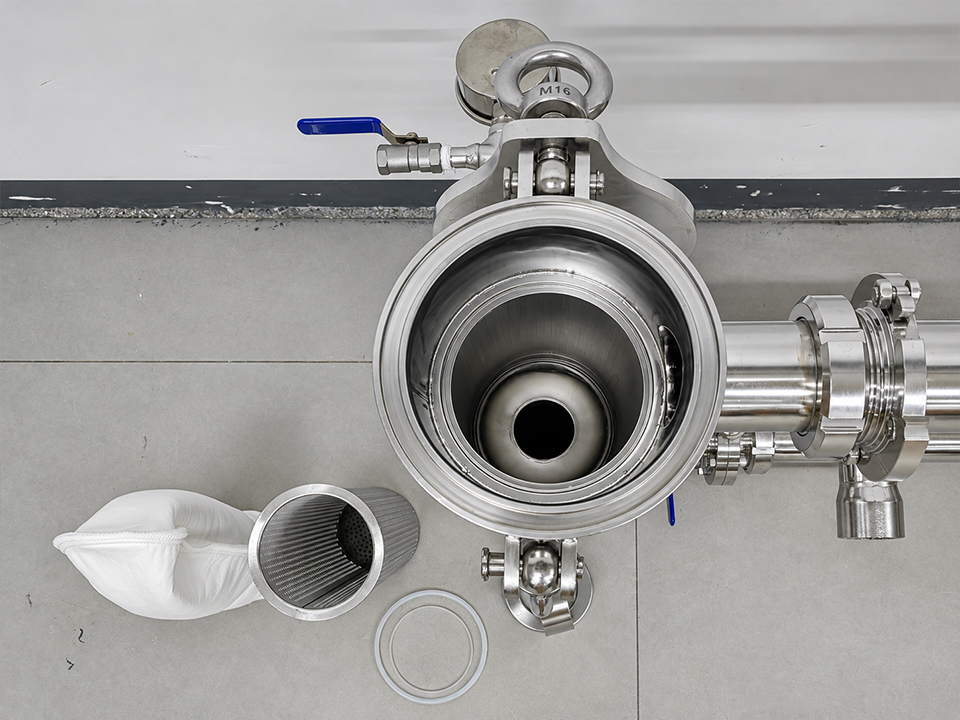
Prüfen Sie die Schweißnähte sowohl an den Außen- als auch an den Innenflächen. Achten Sie auf unvollständige Verschmelzung, Risse, Porosität, Hinterschneidungen, Spritzer und Wärmeverfärbungen. Wärmeverfärbungen sind strohgelbe bis blaue Verfärbungen in der Nähe von Schweißnähten und deuten darauf hin, dass die Oberfläche möglicherweise gereinigt werden muss, bevor sie die erwartete Korrosionsbeständigkeit aufweist. Rostflecken auf neuem Edelstahl deuten oft auf Eisenverunreinigungen durch Werkzeuge oder die Handhabung hin, nicht auf eine falsche Güteklasse. Fragen Sie in jedem Fall den Lieferanten nach seinen Verfahren zur Entzunderung und Passivierung.
ASTM A967 behandelt verschiedene chemische Passivierungsverfahren für Edelstahlteile und enthält Empfehlungen sowie Sicherheitshinweise zum Entzundern, Reinigen und Passivieren. Wenn Sie eine Passivierung benötigen, geben Sie bitte in der Bestellung die Norm und das Verfahren an, zusammen mit den von Ihnen gewünschten Prüfungen oder Unterlagen.
Bei hygienischen Gehäusen ist die Oberflächenbeschaffenheit nach dem Werkstoff der zweitwichtigste Faktor. “Poliert” ist keine Spezifikation. Geben Sie einen Rauheitsgrenzwert (Ra) an, wo dieser gemessen wird (auf den mit der Flüssigkeit in Berührung kommenden Innenflächen im Vergleich zu den Außenflächen) und wie er überprüft wird. Alfa Laval erläutert, dass Ra ein Durchschnittswert der Oberflächenhöhen und -tiefen ist. Es wird zudem davor gewarnt, Ra als alleinigen Indikator für die hygienische Qualität zu betrachten; daher sollte der Wert mit visuellen Kriterien und Kriterien zur Reinigungsfähigkeit abgeglichen werden. Viele Anwendungen im Lebensmittel- und Prozesswasserbereich erfordern keine Oberflächen mit Bioprozess-Qualität; geben Sie daher an, was Ihr Prozess benötigt, anstatt die strengste auf dem Markt erhältliche Qualitätsstufe zu wählen.
Abmessungen und Passgenauigkeit der Verbindungen
Passungsfehler gehören zu den häufigsten und am leichtesten vermeidbaren Mängeln bei der Eingangskontrolle, da sie eher auf geringfügige Abweichungen von den Spezifikationen als auf mangelhafte Verarbeitung zurückzuführen sind. Überprüfen Sie:
Gewindenorm und Steigung (NPT und BSP sind selbst bei gleicher Nenngröße nicht austauschbar).
Flanschnorm, Lochkreis, Anzahl der Bohrungen und Planfläche.
Größe der Tri-Clamp-Klemmhülse und Kompatibilität der Dichtungen.
Anschlussposition und Gesamthöhe, die sich auf die Anordnung der Kufen und die Freiräume auswirken.
Ob Ihr Filterelement, Ihr Filterbeutel oder Ihr Filterkorb korrekt sitzt.
Der letzte Punkt wird am häufigsten übersehen. Führen Sie den Dichtheitstest mit dem tatsächlichen Verbrauchsmaterial durch, nicht anhand von Maßangaben aus einer Zeichnung. Ein Gehäuse, dessen Maße “innerhalb der Toleranz” liegen, kann dennoch einen Beutel oder eine Kartusche, die ihre eigene Toleranzsumme aufweisen, möglicherweise nicht dicht verschließen.
Veranschaulichendes Beispiel (hypothetisch, kein Kundenfall): Ein Händler erhält 300 Gehäuse mit Anschlüssen mit Innengewinde. Bei Stichprobenkontrollen werden die Kriterien hinsichtlich Optik und Schweißnaht erfüllt, doch eine Prüfung mit einer Gewindelehre zeigt, dass die Anschlüsse einem anderen Standard entsprechen als die Rohrleitungen des Käufers. Eine 100-prozentige Prüfung des Anschlusstyps, die pro Einheit nur wenige Sekunden dauert, hätte diesen Fehler bereits bei der Anlieferung aufgedeckt.
Dichtungen, Verschlüsse und Funktionsprüfungen
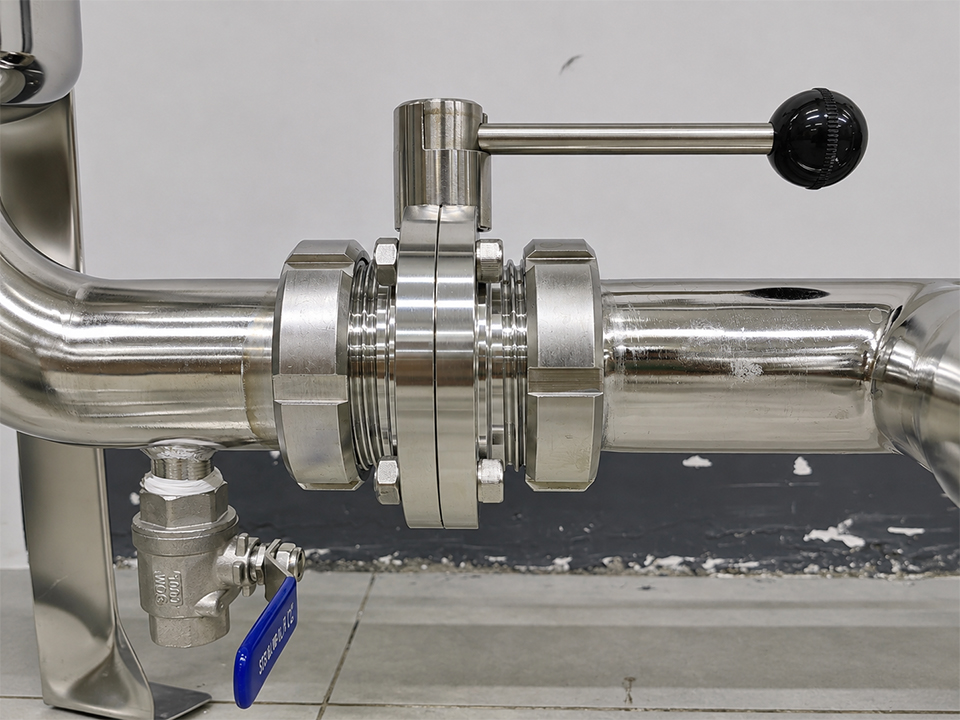
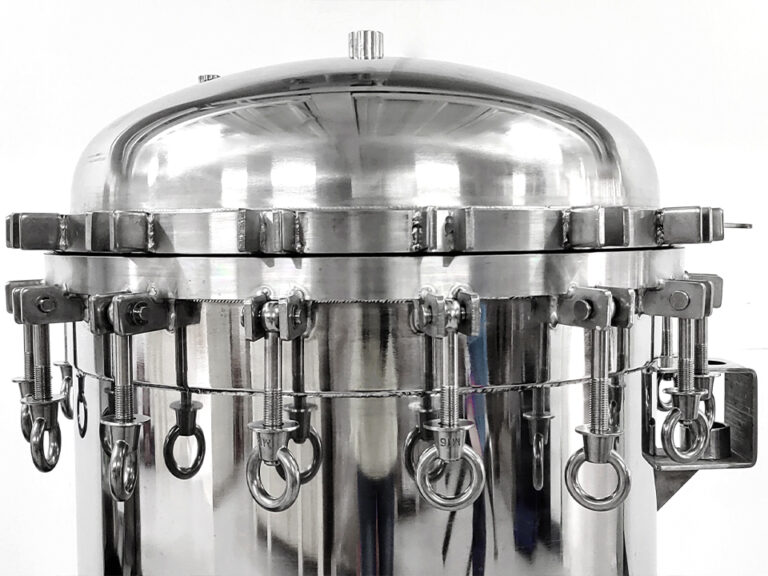
Überprüfen Sie das Material der Dichtung oder des O-Rings im Hinblick auf die Prozessflüssigkeit und die Temperatur und vergewissern Sie sich, dass diese korrekt in einer sauberen Nut sitzt. Öffnen und schließen Sie jeden beprobten Verschluss. Klemmbandverschlüsse, Schwenkaugenbolzen und verschraubte Abdeckungen sollten sich ohne Festfressen einrasten lassen, und die Abdeckung sollte gleichmäßig aufliegen.
Wenn eine Dichtheitsprüfung Teil Ihres Abnahmeplans ist, gelten drei Regeln:
Beziehen Sie den Prüfdruck aus Ihrer genehmigten Spezifikation und der geltenden Norm, nicht aus einem allgemeinen Wert.
Die Nennwerte der Manometer, Dichtungen oder Armaturen im Prüfaufbau dürfen nicht überschritten werden.
Trocknen und reinigen Sie das Gerät anschließend, insbesondere aus hygienischen Gründen. Erkundigen Sie sich beim Lieferanten nach der zulässigen Wasserqualität für die Prüfung von Edelstahl.
Produktspezifische Prüfungen: Was sich je nach Wohnform ändert
Die oben aufgeführte allgemeine Checkliste bildet die Grundlage. Bei jedem Gehäusedesign kommen eigene Schwachstellen hinzu.
Gehäuse und Siebe, die im Katalog ähnlich aussehen, weisen unterschiedliche Fehlerquellen auf. Ein Sinterelement verhält sich anders als ein perforierter Korb, und ein Klemmverschluss unterscheidet sich von einer verschraubten Flanschabdeckung.
Wohnungsart
Prüfungen mit dem höchsten Risiko
Passgenauigkeitsprüfung
Gehäuse für Sanitärkartuschen
Schweißen und Endbearbeitung an medienberührten Oberflächen, Festklemmen der Dichtungsauflage, Entlüftungs- und Messanschlüsse
Größe der Klemmhülse, Einsetzen der Patrone
Einzelpatronengehäuse (mit Gewinde)
Gewindenorm, Dichtungsart, Oberfläche des Gusskopfes, Dichtungsmaterial
Passform für Sieb- oder Kartuschenelement
Gesintertes Gehäuse mit Flansch
Flanschfläche und Schraubenanordnung, Ausrichtung der verschraubten Abdeckung, Einrasten des Elements
Flanschnorm für Ihre Rohrleitungen
Korbsieb
Zustand des Korbs, Perforation oder Maschenweite, Abdeckung und Schrauben, Abfluss
Der Korb lässt sich vollständig in die Karosserie versenken, die Abdeckung schließt
Gepäckraum mit seitlichem Einstieg
Dichtfläche an der Stelle, an der der Beutelring aufliegt, Befestigungsschrauben, Einlass- und Auslassposition
Richtige Beutelgröße (Nr. 1 oder Nr. 2) und Passgenauigkeit des Beutelrings
Mobiler Filterwagen
Schweißnähte an Pumpe und Rohrleitungen, Funktion von Ventilen und Messgeräten, Rahmen und Räder
Anschlussgrößen, elektrische Kompatibilität und Pumpenkompatibilität
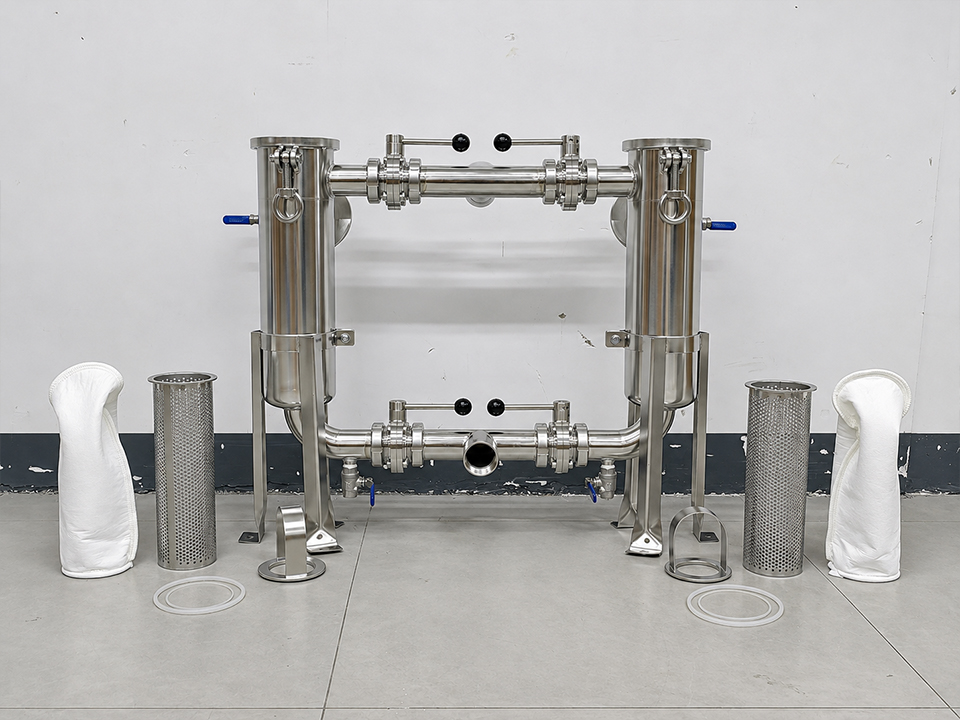
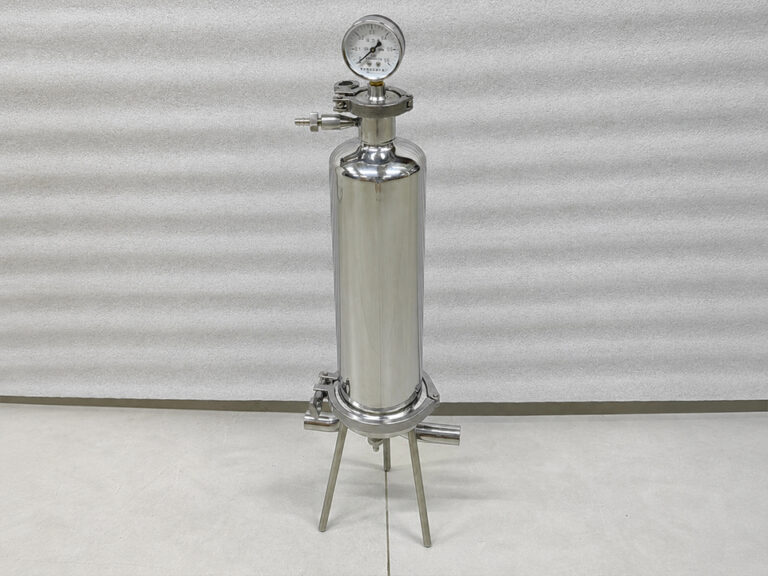
Für die Sanitärversorgung gilt Folgendes: Filtergehäuse aus Edelstahl für Sanitärkartuschen Auf dieser Seite wird ein polierter Behälter mit Klemmverbindungen, einem Manometer, einem Entlüftungsanschluss und einem Klemmbandverschluss beschrieben. Bei dieser Ausführung sollten Sie besonders auf die Oberflächenbeschaffenheit, den Sitz der Klemmdichtung sowie die Entlüftungs- und Manometeranschlüsse achten. Bei Ausführungen mit Gewinde, wie beispielsweise dem Filtergehäuse aus Edelstahl für Einzelkartuschen, in der Gewindeanschlüsse, eine Schnellspannklemme und ein herausnehmbares Netzelement aufgeführt sind, stehen der Gewindenorm und die Verschlussdichtung ganz oben auf der Liste.
Wenn die Rohrleitung mit Flanschen versehen ist, wie beispielsweise bei der Filtergehäuse aus gesintertem Edelstahl mit Flansch, vergleichen Sie zunächst den Flanschstandard, den Schraubenkreis und die Planfläche mit Ihren Rohrleitungen. Vergewissern Sie sich, dass das Sinterelement korrekt sitzt, und überprüfen Sie die Ausrichtung der Abdeckung. Bei Sinterelementen stellt sich zudem eine medienspezifische Frage: Stimmen die Nennleistung und das Material des gelieferten Elements mit der Spezifikation überein?
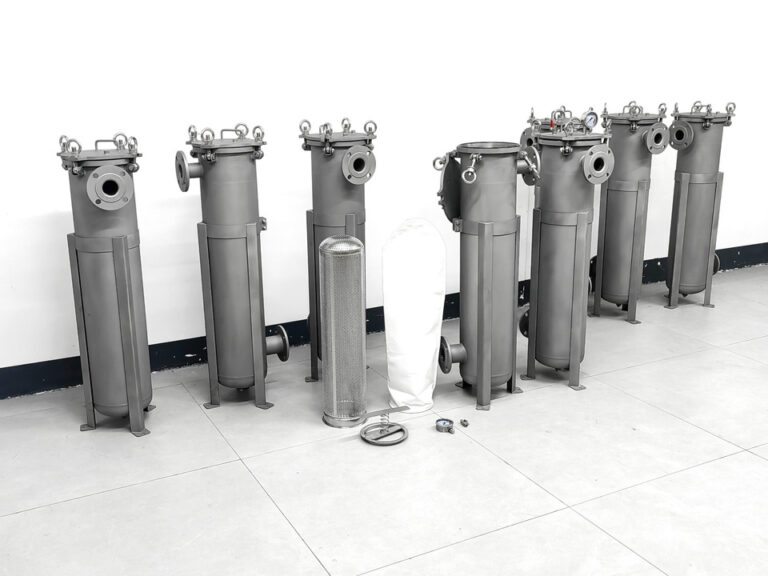
Korbfilter verdienen eine gesonderte Betrachtung, da ihr “Filter” aus einem perforierten oder mit einem Netz ausgekleideten Korb besteht. Der Korbsieb aus rostfreiem Stahl Auf dieser Seite sind ein herausnehmbarer, perforierter Korb, eine optionale Drahtgitterauskleidung und eine Abdeckung für die Schwenk-Augenschraube aufgeführt, wobei die Filterfeinheit durch die Wahl der Perforation und der Maschenweite bestimmt wird. Messen und notieren Sie die Perforations- bzw. Maschenweite, vergewissern Sie sich, dass der Korb vollständig sitzt, und prüfen Sie, ob die Schrauben und die Abdeckung gleichmäßig schließen. Die Industrielles Sieb mit Schnellzugangsdeckel wird mit einem Bodenablass, einem Manometer und einer Entlüftungsvorrichtung beschrieben. Wenn dies bei Ihrer Konfiguration der Fall ist, prüfen Sie die Ablass- und Manometeranschlüsse im Rahmen der Funktionsprüfung und nicht erst im Nachhinein.
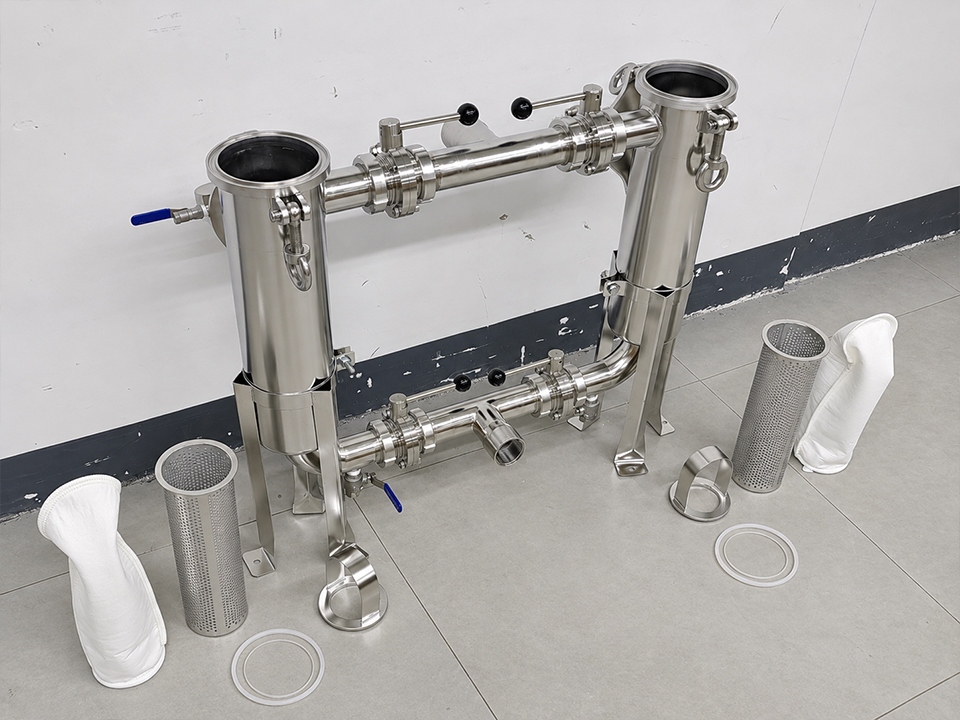
Bei Geräten mit Beutel ist die Beutelgröße der Kompatibilitätsaspekt, der oft übersehen wird. Die Edelstahl-Beutelfiltergehäuse mit seitlichem Einlass Auf der Seite wird angegeben, dass Nr. 1 und Nr. 2 die Standardbeutelgrößen für diese Konfiguration sind. Vergewissern Sie sich, dass das gelieferte Gehäuse mit der von Ihnen vorrätigen Beutelgröße übereinstimmt, und setzen Sie einen echten Beutel ein, um die Dichtheit am Beutelring zu überprüfen. Integrierte Kufen erfordern einen eigenen Plan. Wenn Sie komplette Baugruppen kaufen, behandeln Sie die Pumpe, die Ventile, die Messgeräte und die Rohrleitungen neben den Gehäusen als separate Prüfpunkte.
Umgang mit nicht konformen Waren
Legen Sie im Voraus fest, was passiert, wenn eine Charge fehlerhaft ist.
In Quarantäne, nicht installieren. Kennzeichnen Sie die gesamte Charge als „zurückgehalten“, damit verdächtige Einheiten nicht in Ihre Fertigungslinie oder Ihren Lagerbestand gelangen.
Belegen Sie dies mit entsprechenden Unterlagen. Halten Sie Fotos, Maße, die Probengröße, die Art des Mangels und die Identifikationsnummern der Einheiten fest. Eine Reklamation ohne Maßangaben führt leicht zu Streitigkeiten.
Informieren Sie sich über die Frist für die Geltendmachung Ihrer Ansprüche. Geben Sie die Prüfungsfrist und die Abhilfemaßnahme (Ersatz, Nachbesserung oder Gutschrift) in der Bestellung an. Verzögerungen schwächen Ihren Anspruch.
Einigung über eine erneute Überprüfung. Geben Sie an, ob eine beanstandete Charge vom Lieferanten zu 100 % aussortiert wird und ob bei einer erneut eingereichten Charge eine strengere Stichprobenprüfung durchgeführt wird.
Fordern Sie Abhilfemaßnahmen. Bei wiederkehrenden Mängeln sollten Sie die Ermittlung der Ursache und die Einleitung von Abhilfemaßnahmen verlangen, nicht nur einen Austausch.
Was sollten Käufer angeben, bevor sie ein Angebot anfordern?
Die Wareneingangskontrolle funktioniert nur, wenn die Auftragsunterlagen Ihnen eine Grundlage für die Prüfung bieten. Bevor Sie eine Angebotsanfrage für eine Großbestellung versenden, sollten Sie Folgendes vorbereiten:
Modell und Konfiguration: Gehäusetyp, Element- oder Beutelgröße, Anzahl der Kartuschen oder Beutel.
Material nach Bauteilen: Gehäuse, Kopf, Korb oder Sieb, Klemmen, Schrauben und Dichtungen, jeweils mit Angabe der Güteklasse.
Verbindungen: Typ, Größe, Norm, Ausrichtung und Anschlussposition.
Druck- und Temperaturangaben für den tatsächlichen Betriebsdruck sowie für den von Ihnen benötigten Prüfdruck.
Oberflächenbeschaffenheit: Ra-Grenzwert und -Ort, ob Elektropolieren oder Passivieren erforderlich ist, sowie die Norm.
Dokumentation: Zertifikatstyp nach EN 10204, Rückverfolgbarkeitsstufe, Prüfberichte, Format der Packliste.
Kennzeichnung und Etikettierung: Modell-, Chargen- oder Seriennummern, Qualitätskennzeichnungen.
Abnahmekriterien: Fehlerklassen, Stichprobenplan, Referenzprobe und Anspruchsfrist.
Verpackungsvorschriften: Verschlusskappen, Schutz der Dichtfläche und Kartonfestigkeit für Ihre Versandart.
Wenn Sie zum ersten Mal bei einem Hersteller einkaufen, bitten Sie um ein Muster und die Prüfprotokolle, die der Lieferung beiliegen, bevor Sie die vollständige Bestellung aufgeben. Senden Sie diese Anforderungen zusammen mit Ihrer Angebotsanfrage, damit der Lieferant die Kosten kalkulieren und die Prüfung in die Produktion einplanen kann.
Häufig gestellte Fragen
Was ist eine Checkliste für die Wareneingangskontrolle von Filtergehäusen?
Es handelt sich um eine strukturierte Liste von Prüfpunkten, die ein Einkäufer bei der Annahme von Filtergehäusen durchführt. Sie umfasst Dokumente, Materialidentität, Schweißnähte und Oberflächenbeschaffenheit, Abmessungen und Anschlüsse, Dichtungen und Verschlüsse, Dichtheitsprüfungen sowie Verpackungsschäden. Für jeden Prüfpunkt gibt es eine Vorgehensweise und ein festgelegtes Kriterium für die Annahme oder Ablehnung.
Wie viele Filtergehäuse sollte ich aus einer Großbestellung prüfen?
Verwenden Sie einen Stichprobenplan wie beispielsweise ISO 2859-1 anstelle eines festen Prozentsatzes. Überprüfen Sie schnelle, kritische Merkmale wie die Anschlussart bei jedem einzelnen Stück und führen Sie bei langsameren Prüfungen wie PMI- und Druckprüfungen Stichproben durch. Erhöhen Sie die Stichprobenhäufigkeit bei Erstbestellungen, neuen Lieferanten oder nach einem Fehler.
Kann ein tragbares PMI-Messgerät 316L bestätigen?
Es kann Molybdän nachweisen, das Stahl der Güteklasse 316 von Stahl der Güteklasse 304 unterscheidet, doch mit einem tragbaren RFA-Gerät lässt sich Kohlenstoff in der Regel nicht messen. Der Nachweis der kohlenstoffarmen “L”-Güteklasse muss anhand des Werkszeugnisses oder einer Laboranalyse erfolgen. Prüfen Sie jede angegebene Komponente separat, da sich der Hauptkörper und die Armaturen unterscheiden können.
Benötige ich für Filtergehäuse ein Zertifikat nach EN 10204 3.1?
Nicht immer. Es lohnt sich, dies zu verlangen, wenn die Rückverfolgbarkeit von Materialien wichtig ist, beispielsweise bei hygienischen, chemischen oder regulierten Anwendungen. Ein 3.1-Zertifikat wird vom Hersteller ausgestellt und von einem unabhängigen, autorisierten Vertreter validiert. Vergewissern Sie sich, welche Charge oder welchen Produktionslos es abdeckt und ob es sich auf gekennzeichnete Teile bezieht.
Wie überprüfe ich die Oberflächenbeschaffenheit eines Sanitärfiltergehäuses?
Geben Sie in der Bestellung einen Rauheitsgrenzwert (Ra), die betroffene Oberfläche und die Prüfmethode an. Messen Sie anschließend Stichproben mit einem Oberflächenrauheitsmessgerät und prüfen Sie Schweißnähte und medienberührte Oberflächen einer Sichtprüfung. Da der Ra-Wert allein keine Aussage über die Reinigungsfähigkeit zulässt, vergleichen Sie die Ergebnisse zusätzlich mit dem Referenzmuster.
Sollte ich jedes Filtergehäuse, das ich erhalte, auf Dichtheit prüfen?
In der Regel nicht. Es werden üblicherweise stichprobenartige Prüfungen durchgeführt, wobei eine 100-prozentige Prüfung kritischen oder gefährlichen Anwendungen vorbehalten ist. Verwenden Sie den Prüfdruck gemäß Ihrer genehmigten Spezifikation und der geltenden Norm und überschreiten Sie niemals die Nennwerte von Manometern, Dichtungen oder Armaturen im Prüfaufbau.
Was soll ich tun, wenn eine Charge die Eingangskontrolle nicht besteht?
Sperren Sie die gesamte Charge, dokumentieren Sie Mängel anhand von Fotos und Messungen und benachrichtigen Sie den Lieferanten innerhalb der in Ihrer Bestellung angegebenen Reklamationsfrist. Fordern Sie je nach Vereinbarung Ersatz, Nachbesserung oder eine Gutschrift an, verlangen Sie Korrekturmaßnahmen bei wiederkehrenden Mängeln und prüfen Sie die korrigierte Charge erneut anhand einer strengeren Stichprobenprüfung.