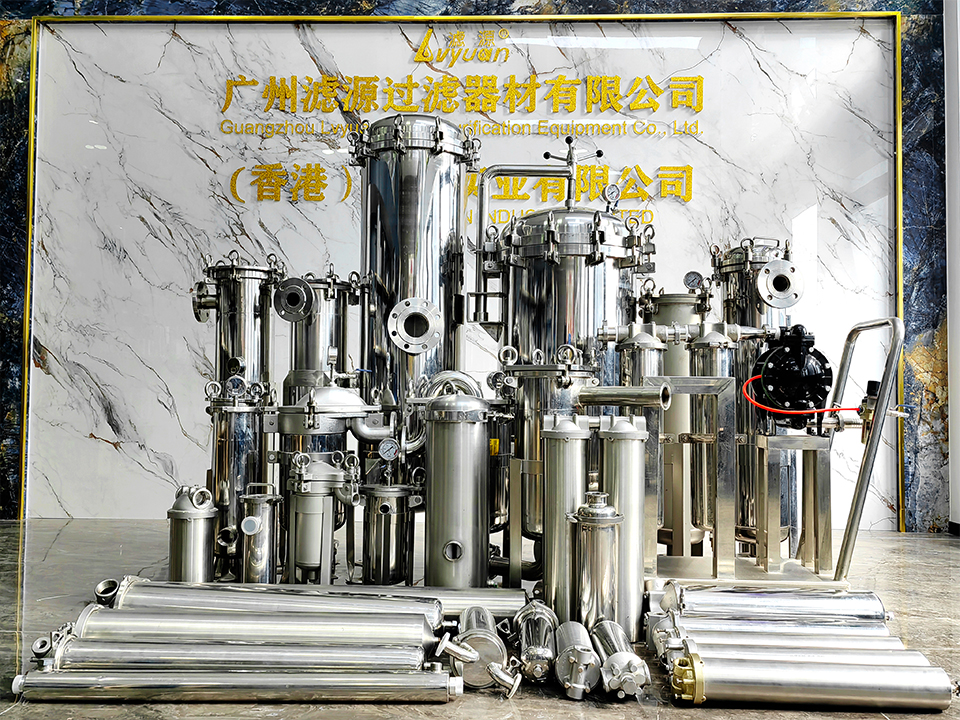
Guangzhou Lvyuan Water Purification Equipment Co., Ltd. ist ein 2009 gegründeter Hersteller von Industriefiltern, der Edelstahl-Filtergehäuse, Edelstahl-Sterilwassertanks, Filterelemente, Filterbeutel, Ultra-Polymer-Materialien und Sinterfilterprodukte entwickelt und herstellt. Käufer entscheiden sich für Lvyuan wegen des OEM/ODM-Supports, der ISO9001-Qualitätskontrolle und der Zertifizierungen in mehreren Ländern.
Guangzhou Lvyuan Water Purification Equipment Co, Ltd.
Können gerissene Filtergehäuse aus Edelstahl durch Schweißen repariert werden?
Manchmal, ja. Ein gerissenes Filtergehäuse aus Edelstahl kann oft durch Schweißen repariert werden, wenn der Riss lokal begrenzt ist, das Grundmetall aus einer schweißbaren austenitischen Sorte wie 304L oder 316L besteht und die Ursache ermittelt und beseitigt wurde. Die Reparatur muss zudem nach einem qualifizierten Schweißverfahren erfolgen und anschließend geprüft und getestet werden. Eine Reparatur ist keine gute Wahl, wenn der Riss auf chloridinduzierte Spannungskorrosion zurückzuführen ist, wenn durch Ermüdung mehrere Risse entstanden sind oder wenn die druckhaltende Schweißnaht nicht ordnungsgemäß geprüft und getestet werden kann. Sie ist auch keine gute Wahl, wenn die Reparaturkosten fast so hoch sind wie der Preis eines neuen Geräts. Für Wartungs- und Beschaffungsteams lautet die eigentliche Frage nicht, ob ein Schweißer den Riss schließen kann. Es geht vielmehr darum, ob das Gehäuse nach der Reparatur sicher, dicht, bei Bedarf hygienisch und weiterhin in der Lage ist, seine Kartuschen abzudichten.
Wann ist eine Schweißreparatur sinnvoll, und wann ist ein Austausch sicherer?
Eine Schweißnahtreparatur ist sinnvoll, wenn vier Bedingungen erfüllt sind:
Der Ausfallmechanismus ist bekannt.
Der rissige Bereich kann vollständig entfernt und neu verschweißt werden.
Die Reparatur kann überprüft und einer Druckprüfung unterzogen werden.
Die für das Schiff zuständige Behörde genehmigt die Reparatur.
Ein typisches Beispiel ist ein kurzer Riss an der Schweißnahtspitze oder in einer Kehlnaht, der durch ein einmaliges Ereignis wie das zu feste Anziehen eines Verschlusses oder einen einzelnen Wasserschlag verursacht wurde.
Ein Austausch ist in der Regel sicherer, wenn der Riss darauf hindeutet, dass das gesamte Gehäuse beschädigt ist und nicht nur eine einzelne Stelle. Beispiele hierfür sind Spannungskorrosionsrisse, ein Netz aus feinen Rissen oder Risse, die nach einer früheren Reparatur erneut auftreten. Ein weiteres Anzeichen ist eine dünne Hülle mit Wanddickenverlust durch Loch- oder Spaltkorrosion, bei der nur wenig intaktes Metall zum Anschweißen vorhanden ist.
Beide Ergebnisse hängen von der Ursache ab, daher muss der nächste Abschnitt vor jeder Entscheidung bezüglich des Schweißens behandelt werden.
Warum entstehen Risse in Filtergehäusen aus Edelstahl?
Risse haben unterschiedliche Ursachen und lassen sich nicht alle auf die gleiche Weise beheben. Ermitteln Sie zunächst die Ursache.
Ermüdung durch Druckwechsel und Wasserschlag
Das Anlaufen von Pumpen, das Zuschlagen von Ventilen, pulsierende Dosierpumpen und Ein-Aus-Betrieb belasten das Gehäuse wiederholt. Ermüdungsrisse entstehen typischerweise an Spannungskonzentratoren: Schweißnähte zwischen Düse und Mantel, Befestigungspunkte, Schweißnahtfüße sowie der Übergang an Flanschen oder Deckeln. Eine Schweißreparatur, die ein schärferes Profil als die ursprüngliche Schweißnaht hinterlässt, kann aus demselben Grund erneut versagen.
Hinzu kommt eine Filterverstopfung. Wenn sich Feststoffe in den Filterpatronen ansammeln, steigt der Differenzdruck. Verfügt das System über keine Entlastungs- oder Bypassvorrichtung, kann der Druck stromaufwärts bis nahe an die Abschaltgrenze der Pumpe ansteigen. Die technischen Daten der Filterpatronen sind hier für die Diagnose von Bedeutung. Auf der Herstellerseite für dessen Industrieller Plisseefilterpatronen für die Prozessfiltration gibt für diese Kartuschenserie einen Druckbereich von bis zu 4–5,5 bar an. Diese Werte beziehen sich auf das Element, nicht auf das Gehäuse. Wenn Ihre Austauschintervalle jedoch durch einen Differenzdruck bestimmt werden, der nahe an der Grenze des Elements liegt, ist das Gehäuse wahrscheinlich denselben Druckspitzen ausgesetzt.
Chlorid-Spannungsrisskorrosion
Austenitische Edelstähle wie 304 und 316 können Risse bilden, wenn Zugspannung, Chloride und typischerweise erhöhte Temperaturen gleichzeitig auftreten. Diese Risse sind oft verzweigt und sehen eher wie ein feines Netz aus als wie eine einzelne, klare Linie. Restspannungen aus der Umformung und dem Schweißen tragen wesentlich zur Zugbelastung bei. Reparaturschweißungen erhöhen die Restspannungen in bereits beschädigtem Metall zusätzlich. Aus diesem Grund spricht SCC im Allgemeinen für einen Austausch oder einen Materialwechsel, beispielsweise zu einer widerstandsfähigeren Legierung, anstatt die gleiche Güte erneut zu verschweißen. Ein Werkstoffingenieur sollte die Diagnose bestätigen.
Fertigungs- und Schweißfehler
Fehlende Verschmelzung, Heißrisse, Kraterrisse und Hinterschneidungen können alle zu Betriebsrissen führen. Wenn ein Gehäuse bereits früh in seiner Lebensdauer ausfällt, ist ein Fertigungsfehler eine plausible Ursache. Dies ist ebenso eine Frage der Gewährleistung und der Lieferantenqualität wie eine Frage der Reparatur; dokumentieren Sie daher den Defekt, bevor Sie irgendetwas abschleifen.
Mechanische Überlastung und Einfrieren
Wasser, das in einem stillstehenden Gehäuse gefriert, kann dünne Gehäusewände verformen oder zum Bersten bringen. Zu fest angezogene Augenschrauben oder Schellen, Rohrspannungen aufgrund falsch ausgerichteter Ein- und Auslassanschlüsse sowie Vibrationen durch nicht abgestützte Rohrleitungen führen ebenfalls zu Rissen in den Schweißnähten. In diesen Fällen ist eine Reparatur in der Regel möglich, sofern die Belastung behoben wird.
Was gehört zu einer ordnungsgemäßen Schweißreparatur?
Eine seriöse Reparatur umfasst mehr Schritte als nur “Schleifen und Schweißen”. Bitten Sie einen beliebigen Reparaturdienstleister, die folgenden Schritte mit Ihnen durchzugehen.
Isolieren, dokumentieren und dekontaminieren. Das Gehäuse drucklos machen, entleeren und reinigen. Den Riss fotografieren, die Angaben auf dem Typenschild notieren und den Betriebszustand festhalten. Verunreinigungen wie Öle, Lösungsmittel oder Prozessrückstände führen zu Porosität und Rissbildung in der Schweißnaht.
Überprüfen Sie das Grundmetall. Verwenden Sie die positive Materialidentifizierung (PMI), um die Güteklasse zu überprüfen. Als “rostfrei” verkaufte Gehäuse können aus den Güteklassen 304, 316, 316L oder einer nickelärmeren Güteklasse bestehen, und die Auswahl des Schweißzusatzwerkstoffs hängt von der tatsächlichen Güteklasse ab.
Zeichne den gesamten Riss ein. Die Eindringprüfung ist das übliche Oberflächenprüfverfahren für austenitischen Edelstahl, da dieser Werkstoff nicht magnetisch ist. Verwenden Sie Eindringmittel mit kontrolliertem Chlorid- und Schwefelgehalt und entfernen Sie alle Rückstände.
Entfernen Sie den Riss vollständig. Schleifen oder bearbeiten Sie die Stelle so lange, bis die Eindringprüfung keine Anzeichen mehr zeigt, und bereiten Sie dann eine Nut vor, die ein Schweißer erreichen und ausfüllen kann. Das Bohren von Stopp-Löchern an den Rissspitzen ist eine vorübergehende Maßnahme, keine Reparatur.
Schweißen Sie nach einem zugelassenen Verfahren. Das Wolfram-Inertgas-Schweißen (GTAW/WIG) ist bei dünnen Edelstahlgehäusen üblich. Die Verwendung eines kohlenstoffarmen Schweißzusatzes, wie beispielsweise 308L für 304 oder 316L für 316, ist gängige Praxis, sollte jedoch vom Schweißingenieur festgelegt werden. Eine geringe Wärmezufuhr begrenzt Verformungen und hält das Metall aus dem Temperaturbereich fern, in dem sich Chromkarbide an den Korngrenzen bilden (Sensibilisierung). Bei hygienischen oder prozesskritischen Gehäusen sollte die Innenseite mit Inertgas gespült werden, damit die Wurzelseite nicht oxidiert.
Prüfen und testen. Führen Sie an der fertigen Schweißnaht erneut eine Eindringprüfung durch. Bei Stumpfschweißnähten können je nach den geltenden Vorschriften Röntgenuntersuchungen oder andere volumetrische Verfahren erforderlich sein. Anschließend ist eine Druckprüfung durchzuführen. Verwenden Sie bei einer Wasserdruckprüfung chloridarmes Wasser und trocknen Sie den Behälter anschließend, da chloridhaltiges Restwasser zu Lochfraß und Spannungsrisskorrosion (SCC) führen kann.
Die Oberfläche wiederherstellen. Durch Erhitzung entsteht eine Verfärbung, die die Korrosionsbeständigkeit beeinträchtigt. Entfernen Sie diese durch Beizen, Elektropolieren oder eine mechanisch-chemische Reinigung und führen Sie anschließend eine Passivierung durch. Bei hygienischen Anwendungen sollten Sie zudem die innere Oberflächenbeschaffenheit wiederherstellen und die Reparaturstelle auf Spalten überprüfen.
Nimm alles auf. Das Verfahren, die Schweißerqualifikation, die Charge des Schweißzusatzwerkstoffs, die Prüfergebnisse und der Prüfdruck gehören in die Anlagenakte.
Eine vollständige Spannungsentlastung des Behälters ist hier keine praktikable Abkürzung. Eine Wärmebehandlung von austenitischem Edelstahl birgt die Gefahr einer Sensibilisierung, und ein Lösungsglühen des gesamten Gehäuses ist in der Praxis selten durchführbar.
Wer darf ein druckdichtes Gehäuse reparieren?
Viele Filtergehäuse sind Druckbehälter im rechtlichen Sinne, aber nicht alle sind mit einem Prüfzeichen versehen. Ob dies bei Ihrem Gehäuse der Fall ist, hängt vom Auslegungsdruck, vom Volumen, von der Konstruktionsnorm und von den geltenden Vorschriften ab. Überprüfen Sie das Typenschild und gegebenenfalls den Datenbericht des Herstellers.
Bei einem mit einem Prüfzeichen versehenen Druckbehälter unterliegen Reparaturen an druckführenden Teilen in der Regel den Vorschriften für den Betrieb. In Nordamerika bedeutet dies in der Regel den „National Board Inspection Code“ (NBIC), Teil 3, der Reparaturen und Umbauten abdeckt, sowie ASME Abschnitt IX für Schweißverfahren und die Qualifikation von Schweißern. ASME PCC-2 enthält Reparaturverfahren für Druckgeräte und Rohrleitungen. In vielen Rechtsordnungen bedeutet dies, dass eine zugelassene Reparaturorganisation und ein zugelassener Prüfer erforderlich sind. In Europa können nationale Vorschriften für den Betrieb sowie die ursprüngliche Konformitätsbewertung gemäß der Druckgeräterichtlinie gelten. Vergewissern Sie sich vor Beginn der Arbeiten über die örtlichen Anforderungen und klären Sie die Vorschriften gegebenenfalls mit dem Reparaturdienstleister, dem Versicherer und dem zugelassenen Prüfer ab.
Bei einem nicht normgerechten, für den Sanitär- oder Industriebereich bestimmten Gehäuse mit niedrigem Druck mögen die gesetzlichen Anforderungen zwar weniger streng sein, Ihre eigene Risikobewertung ist es jedoch nicht. Eine nicht ordnungsgemäß ausgeführte Schweißnaht an einem Behälter, der heiße oder gefährliche Flüssigkeiten enthält, stellt nach wie vor eine Gefahr dar. Legen Sie daher dieselben qualifizierten Verfahren, Prüfungen und Tests fest.
Reparieren oder ersetzen? Eine Entscheidungstabelle
Die nachstehende Tabelle dient als qualitativer Leitfaden für die Vorauswahl und ersetzt nicht das technische Urteilsvermögen. Sie enthält keine Messdaten.
Crack-Szenario
Mögliche Ursache
Reparierbarkeit
Wichtigste Bedingungen oder Risiken
Typische Entscheidung
Kleiner Riss an einer Schweißnahtfuge, sauberes Metall drumherum
Riss an der Düse oder an der Stützschweißnaht nach wiederholten Zyklen
Ermüdung an einer Spannungskonzentrationsstelle
Bedingt
Die Reparatur könnte erneut fehlschlagen, sofern die Geometrie, die Stützstrukturen oder die Druckpulsationen nicht korrigiert werden.
Nur durch eine konstruktive Korrektur reparieren; andernfalls austauschen
Verzweigte oder feine Netzrisse, häufig in der Nähe von Schweißnähten
Chlorid-SCC
Schlecht
Restspannungen und Chloridbelastung bestehen weiterhin; angrenzendes Metall ist wahrscheinlich betroffen
Ersetzen; eine widerstandsfähigere Legierung in Betracht ziehen
Undichtigkeit durch die Wand an einer Vertiefung oder einem Spalt
Lokale Korrosion
schlecht bis bedingt
Die verbleibende Wandstärke ist ungewiss; in der Nähe befinden sich wahrscheinlich weitere Gruben
Dicke messen; in der Regel austauschen
Riss in der Nähe des Verschlussflansches, des Deckelsitzes oder des Kartuschensitzes
Überlastung oder Herstellungsfehler
Bedingt
Verformungen können die Dichtflächen beeinträchtigen; die Ebenheit muss überprüft werden
Nur reparieren, wenn die Dichtflächen überprüft werden können
Früher Riss in einem neuen Wohnhaus
Herstellungsfehler
Keine Wartungsreparatur
Garantie und Ursachenanalyse haben Vorrang
Dokumentieren Sie den Vorgang und senden Sie die Ware anschließend gemäß den Lieferantenbedingungen zurück oder tauschen Sie sie um.
Erneuter Riss an einer früheren Reparaturstelle
Ursache wurde nie beseitigt
Schlecht
Restspannungen und Schweißnahtqualität bereits in Frage gestellt
Ersetzen
Ist die günstigste Reparatur wirklich die kostengünstigste Option?
Nicht unbedingt. Ein niedriger Kostenvoranschlag für die Reparatur umfasst in der Regel nur die Schweißarbeiten, nicht jedoch die Gesamtkosten der Maßnahme. Zu den Gesamtkosten gehören:
Prüfung und Test.
Oberflächenrenovierung.
Dokumentation.
Ausfallzeit.
Produktverlust, falls die Reparatur im Betrieb fehlschlägt.
Die Kosten für die Wiederholung der Reparatur.
Betrachten wir ein anschauliches Beispiel, das keinen tatsächlichen Kundenfall darstellt. In einem Werk wird eine gerissene Schweißnaht an einem Prozessgehäuse aus Edelstahl repariert und das Gehäuse wieder in Betrieb genommen. Der Riss wurde durch Pumpenpulsationen verursacht, und niemand hat diese Pulsationen gedämpft. Die Schweißnaht besteht die Eindringprüfung, doch innerhalb der nächsten Produktionssaison reißt das Gehäuse erneut neben der neuen Schweißnaht. Die Schweißnaht war einwandfrei. Bei der Reparatur wurde das Symptom behoben, nicht die Ursache.
Das Gleiche gilt auch umgekehrt. Der Austausch eines Gehäuses ist nicht automatisch die sicherere oder kostengünstigere Lösung, wenn es sich bei dem Ausfall um eine einmalige Überlastung handelte und eine fachgerechte Reparatur schnell und gut dokumentiert durchgeführt werden kann. Eine sinnvolle Faustregel lautet: Reparieren, wenn die Ursache bekannt und behebbar ist, und austauschen, wenn die Ursache systemischer Natur ist oder wenn die Reparaturkosten sich den Austauschkosten annähern.
Wie wirken sich Schweißreparaturen auf den Sitz und die Dichtheit der Kartusche aus?
Schweißschrumpfung und Verformungen können zu einer Verschiebung der Dichtflächen führen. In der Nähe des Verschlussflansches, des Deckelsitzes oder des Kartuschensitzes kann bereits eine geringfügige Veränderung einen Bypassweg verursachen. Ungefilterte Flüssigkeit fließt dann am Element vorbei. Überprüfen Sie nach jeder Reparatur in diesen Bereichen die Ebenheit des Flansches, den Zustand der O-Ring-Nut oder des Dichtungssitzes sowie den unteren Sitz, in dem die Kartusche sitzt.
Als Nächstes sind die Anschlüsse der Kartuschen zu überprüfen. Bei Kartuschen kommen üblicherweise DOE-Adapter (Double Open End), 222- oder 226-Adapter in flacher oder gerippter Ausführung zum Einsatz, die in verschiedenen Längen erhältlich sind. Die Angaben des Herstellers austauschbare Faltenfilterpatrone Auf dieser Seite werden beispielsweise verschiedene Anschlussarten und Dichtungsoptionen aufgeführt. Wenn sich durch eine Reparatur die Position oder Ausrichtung des Sitzes ändert, dichtet eine Anschlussart, die zuvor noch dicht gehalten hat, möglicherweise nicht mehr ab.
Auch die Länge und der Durchmesser der Patrone spielen eine Rolle. Ein längeres Element, wie beispielsweise ein 40-Zoll-PP-Faltenfilterpatrone mit 5 Mikrometer Porengröße und O-Ring-Anschluss, reagiert empfindlicher auf die Ausrichtung und die Sitzhöhe als ein kurzes Modell. Das 30-Zoll-Aktivkohle-Faser-Faltenfilterpatrone ist mit einem Außendurchmesser von 69 mm und flachen oder gerippten Enden (222/226) angegeben. Wenn ein Gehäuse repariert wird und der Käufer anschließend das Kartuschenformat wechselt, muss das neue Element auf Übereinstimmung mit der Innengeometrie des Gehäuses überprüft werden.
Das Dichtungsmaterial ist ein separater Artikel. Für Faltenfilterpatronen sind in der Regel Silikon, EPDM, FKM und NBR als Optionen erhältlich, wobei die richtige Wahl von der Flüssigkeit und der Temperatur abhängt. Wenn Sie die Dichtungen selbst festlegen können, dann Faser-Faltenmembran-Filterpatrone Auf dieser Seite werden verschiedene Dichtungs- und Anschlussoptionen vorgestellt, anhand derer Sie die verschiedenen Varianten vergleichen können. Prüfen Sie vor dem Einsatz in der Produktion stets die Passgenauigkeit am tatsächlichen Bauteil.
Welche Betriebsbedingungen sollten Sie vor dem Neustart erneut überprüfen?
Ein repariertes Gehäuse wird wieder in dasselbe System eingebaut, in dem es beschädigt wurde. Überprüfen Sie den Betriebsbereich erneut, anstatt davon auszugehen, dass er unverändert geblieben ist.
Temperatur. Auf den Produktseiten dieses Herstellers sind je nach Kartuschentyp unterschiedliche Grenzwerte angegeben. Die 10-Zoll-Sedimentfilterpatrone mit Faltenfilter ist für Temperaturen von bis zu 65–80 °C und einen Differenzdruck von 4–5,5 bar ausgelegt, während das Filterpatrone aus Polyester mit Faltenfilter ist bis 60 °C zugelassen. Die niedrigste Grenze zwischen Gehäuse, Dichtungen und Kartusche bestimmt die Systemauslegung. In warmen, chloridhaltigen Betriebsmedien ist das Risiko für Spannungsrisskorrosion (SCC) zudem am höchsten, weshalb die Temperatur auch für das Gehäuse eine Rolle spielt.
Flüssigkeitschemie. Der Chloridgehalt sowie Reinigungs- und Desinfektionsmittel wirken sich sowohl auf die Gehäuselegierung als auch auf das Filtermedium aus. Die Verträglichkeit hängt von der Flüssigkeit, der Temperatur und der Bauweise ab, wie auch auf den Seiten des Herstellers bestätigt wird. Überprüfen Sie jedes dieser Elemente für Ihre jeweilige Flüssigkeit.
Druckverhalten. Überprüfen Sie die Abschaltdruckhöhe der Pumpe, die Einstellung des Überdruckventils und ob eine Differenzdrucküberwachung vorhanden ist. Wasserschläge und Leerlauf sind häufige Ursachen für wiederkehrende Risse. Wenn Sie im Rahmen der Wiederinbetriebnahme Komponenten neu spezifizieren, dann Industrieller Wasserfilter mit Faltenfilterelement Der Bereich umfasst Drücke von bis zu 4–5,5 bar und verschiedene Medien, was einen einfachen Vergleich mit Ihrem tatsächlichen Betriebspunkt ermöglicht.
Kassettenformat. Wenn bei dem alten Gehäuse Endkappen mit offener Mitte und Standardlängen verwendet wurden, wäre ein Format wie das PE-Wasserfilterpatrone mit Faltenfilter Mit Endkappen mit offener Mitte und verschiedenen Längenoptionen eignen sich diese Teile möglicherweise als Ersatzteile oder für die Erstausrüstung. Es gelten dieselben Passgenauigkeitsprüfungen.
Was sollten Sie dokumentieren und erfragen, bevor Sie eine Reparatur genehmigen?
Bevor Sie eine Schweißreparatur genehmigen, sollten Sie die folgenden Informationen zusammenstellen. Diese ermöglichen es einem Ingenieur oder einer Reparaturwerkstatt, den Auftrag zu beurteilen, und erleichtern die Erstellung eines Kostenvoranschlags für einen Austausch, falls die Reparatur abgelehnt wird.
Identität des Gehäuses: Hersteller, Modell, Seriennummer, Angaben auf dem Typenschild sowie etwaige Herstellerangaben.
Material und Dicke: bestätigter Grundmetallgehalt (PMI) und verbleibende Wandstärke im Bereich des Risses.
Auslegung und Betriebsbedingungen: Auslegungsdruck und -temperatur, tatsächlicher Betriebsbereich, Pumpentyp sowie etwaige bekannte Druckstöße.
Flüssigkeit: Chloridgehalt, Reinigungs- oder Desinfektionsmittel sowie die Frage, ob die Dienstleistung hygienisch ist.
Beweise für den Crack-Konsum: Fotos, Standort, Länge, ob es sich um eine durchgehende Wand handelt, sowie etwaige frühere Reparaturen.
Ursachenhypothese: Ermüdung, SCC, Überlastung, Korrosion oder Fertigungsfehler sowie welche Maßnahmen ergriffen werden, um eine Wiederholung zu verhindern.
Zulassungsvoraussetzungen: erforderliche zerstörungsfreie Prüfungen, Druckprüfung, Oberflächenbeschaffenheit, Dokumentation sowie die Frage, wer die Arbeiten genehmigen muss.
Zeitplan und Alternativen: Ausfalltoleranz, Verfügbarkeit eines Ersatz- oder Austauschteils sowie Format und Länge der anschließend zu verwendenden Kartusche.
Stellen Sie dem Reparaturdienstleister dann vier Fragen:
Welches Verfahren und welche Schweißerqualifikation gelten?
Wie werden Verformungen im Bereich der Dichtflächen kontrolliert und überprüft?
Welche Tests werden Sie durchführen und dokumentieren?
Was empfehlen Sie, wenn die eigentliche Ursache nicht ermittelt werden kann?
Ein Anbieter, der diese Fragen nicht eindeutig beantworten kann, stellt ein Risiko dar – unabhängig vom Angebotspreis.
Häufig gestellte Fragen
Kann man ein gerissenes Filtergehäuse aus Edelstahl schweißen? Oftmals ja, sofern das Grundmetall schweißbar ist, der Riss lokal begrenzt ist und die Ursache beseitigt wurde. Verwenden Sie ein zugelassenes Verfahren, führen Sie eine Eindringprüfung durch und führen Sie eine Druckprüfung durch. Spannungsrisskorrosion oder Ermüdungsnetzwerke deuten in der Regel auf einen Austausch hin.
Welches Schweißzusatzmaterial wird zur Reparatur von Gehäusen aus Edelstahl der Sorten 304 oder 316 verwendet? Die Verwendung von kohlenstoffarmen Schweißzusätzen wie 308L für 304 oder 316L für 316 ist gängige Praxis. Der Schweißingenieur sollte die Wahl erst nach Überprüfung der tatsächlichen Grundwerkstoffsorte bestätigen, da Gehäuse nicht immer die angenommene Sorte aufweisen.
Ist für eine Schweißreparatur ein zugelassener Prüfer erforderlich? Das hängt davon ab, ob es sich bei dem Gehäuse um einen mit einem Prüfzeichen versehenen Druckbehälter handelt, sowie von den örtlichen Vorschriften. In vielen Ländern müssen Reparaturen an druckführenden Teilen von einer zugelassenen Reparaturwerkstatt und einem zugelassenen Prüfer durchgeführt werden. Überprüfen Sie das Typenschild und wenden Sie sich an die örtliche Behörde.
Woran erkenne ich, ob es sich bei einem Riss um einen Spannungskorrosionsriss handelt? SCC-Risse sind oft fein, verzweigt und treten in der Nähe von Schweißnähten oder beanspruchten Bereichen in warmen, chloridhaltigen Betriebsumgebungen auf. Eine Sichtprüfung allein ist unzuverlässig. Ein Werkstoffingenieur oder ein metallurgisches Labor sollte die Diagnose vor der Reparatur bestätigen.
Muss ich Edelstahl nach einer Reparatur passivieren? Ja, in den meisten Fällen. Beim Schweißen entstehen Hitzeverfärbungen, die die schützende Oxidschicht beeinträchtigen können. Entfernen Sie die Verfärbungen, passivieren Sie die Oberfläche anschließend und stellen Sie die Oberflächenbeschaffenheit wieder her, wenn Hygiene oder Korrosionsbeständigkeit eine Rolle spielen.
Dichtet ein repariertes Gehäuse die Kartuschen noch ordnungsgemäß ab? Nicht immer. Schweißschrumpfung im Bereich des Deckelsitzes, des Flansches oder des Kartuschensitzes kann zu einem Bypass führen. Überprüfen Sie die Ebenheit, die Dichtungssitze und den Sitz der Kartusche am eigentlichen Element, einschließlich der Art und Länge des Endanschlusses, bevor Sie das Gehäuse wieder in Betrieb nehmen.
Wann ist der Austausch eines gesprungenen Gehäuses günstiger als dessen Reparatur? Ein Austausch ist oft die bessere Wahl, wenn die Risse systemisch sind, die Reparatur eine umfassende Inspektion und Prüfung erfordert, Ausfallzeiten kostspielig sind oder die Reparaturkosten fast so hoch sind wie die Kosten für ein neues Gerät. Eine billige Reparatur ist nicht die kostengünstigste Lösung, wenn sie erneut versagt.